Enlever de la matière avec un outil tournant à plusieurs dents pendant que la pièce avance : le fraisage industriel repose sur ce principe pour l'usinage de surfaces planes, de poches et de formes complexes. Dans l'industrie mécanique, c'est le procédé de fabrication qui donne sa précision à la plupart des pièces prismatiques en métal.
- Le geste
- Une fraise en rotation coupe la pièce, qui se déplace selon un ou plusieurs axes.
- Les réglages
- Vitesse de coupe, vitesse de rotation, avance par dent et profondeur de passe se calculent à partir de la fraise et de la matière.
- La machine
- Fraiseuse conventionnelle, encore utilisée pour l'unitaire, centre d'usinage CNC 3, 4 ou 5 axes pour la fabrication en série et les formes gauches.
Qu'est-ce que le fraisage industriel ?
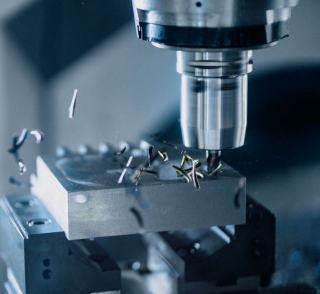
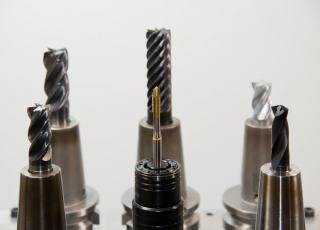
Le fraisage industriel est un procédé d'usinage par enlèvement de matière : un outil de coupe à plusieurs arêtes, la fraise, tourne autour de son axe tandis que la pièce, bridée sur la table, se déplace par rapport à lui. Chaque dent arrache un copeau, puis ressort de la matière avant de revenir pour la passe suivante. Cette coupe interrompue distingue le fraisage du tournage, où l'outil reste en contact permanent avec une pièce qui tourne. C'est la technique d'usinage la plus utilisée pour la réalisation de pièces prismatiques en métal, et une étape de presque toute fabrication mécanique.
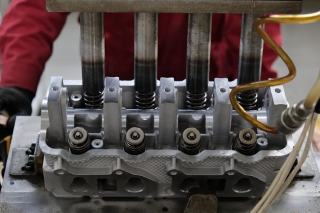
Le processus de fraisage sert à obtenir des surfaces planes, des épaulements, des rainures, des poches, des alésages au contournage, des filetages et des surfaces gauches comme celles d'un moule ou d'une aube de turbine. Dans l'industrie mécanique, il est utilisé à toutes les échelles : de la pièce unitaire de maintenance réalisée sur une fraiseuse d'atelier jusqu'aux séries de carters d'aluminium usinées sur des lignes de centres d'usinage. Parmi les machines-outils de l'atelier, tours, fraiseuses et rectifieuses, la fraiseuse est celle qui produit la plus grande variété de formes.
Le terme recouvre deux mondes. Le fraisage conventionnel, piloté à la main par un opérateur qui tourne des volants ou engage des avances automatiques, reste présent en outillage, en prototypage et en réparation. Le fraisage CNC, où une commande numérique déplace les axes selon un programme, domine la production : il garantit qu'une pièce sortie le lundi est identique à celle du vendredi.
Comment fonctionne le fraisage : rotation, avance et profondeur
Le fonctionnement du fraisage combine deux mouvements. Le mouvement de coupe est la rotation de la fraise, donnée par la broche. Le mouvement d'avance est le déplacement relatif entre l'outil coupant et la pièce, assuré par la table ou par la tête selon l'architecture de la machine. Une troisième grandeur, la profondeur de passe, fixe la quantité de matière enlevée à chaque passage, en axial (le long de l'axe de la fraise) et en radial (sur son diamètre).
Vitesse de coupe et vitesse de rotation
La vitesse de coupe, notée Vc et exprimée en mètres par minute, est la vitesse à laquelle l'arête de la fraise défile contre la matière. Elle dépend surtout du couple outil et matière : un carbure revêtu dans un aluminium admet une vitesse de coupe bien plus élevée qu'un acier rapide dans un inox. Les fabricants d'outils la donnent dans leurs catalogues. La vitesse de rotation N, en tours par minute, s'en déduit par la formule N = 1000 × Vc / (π × D), où D est le diamètre de la fraise en millimètres. Une petite fraise doit donc tourner beaucoup plus vite qu'une grosse pour une même vitesse de coupe, ce qui explique les broches à grande vitesse des centres dédiés à l'aluminium.
Avance par dent et vitesse d'avance
L'avance par dent, fz, est l'épaisseur de copeau que chaque dent enlève à chaque tour. La vitesse d'avance de la table, Vf en millimètres par minute, vaut N × z × fz, où z est le nombre de dents. Une avance trop faible fait frotter l'arête au lieu de couper, ce qui chauffe et use la fraise ; une avance trop forte surcharge l'outil et dégrade l'état de surface. La bonne avance par dent figure, comme la vitesse de coupe, dans les données du fabricant de l'outil.
Les types d'opérations de fraisage
Les types d'opérations de fraisage se classent selon la partie de la fraise qui travaille et la forme produite. Deux familles de base structurent toutes les autres : le fraisage de face, où ce sont les dents en bout qui coupent, et le fraisage de profil, où travaillent les dents périphériques.
| Opération | Fraise employée | Forme obtenue |
|---|---|---|
| Fraisage plan (surfaçage) | Fraise à surfacer à plaquettes | Grande surface de base plane, reprise de brut |
| Fraisage en bout | Fraise deux tailles à queue cylindrique | Poches, épaulements, lamages |
| Fraisage latéral (contournage) | Dents périphériques d'une fraise cylindrique | Profils, flancs, contours extérieurs |
| Rainurage | Fraise trois tailles ou fraise à rainurer | Rainures de clavette, logements |
| Copiage 3D | Fraise hémisphérique (fraise boule) | Surfaces gauches de moules et matrices |
| Chanfreinage | Fraise conique | Chanfreins, queues d'aronde |
À ces opérations s'ajoutent le fraisage de filets par interpolation hélicoïdale, très utilisé sur les grands diamètres taraudés, et le perçage ou l'alésage réalisés sur le même centre d'usinage sans changer de machine. Un filetage fraisé se règle au centième par la correction d'outil, ce qui permet d'ajuster un filetage intérieur de grande dimension sans taraud spécial ; la géométrie du filet dépend alors du profil de la fraise à fileter, et un même outil couvre plusieurs diamètres de filetage au même pas. Les fraises à plaquettes rapportées se fixent par une vis de serrage, ce qui permet de changer une arête usée sans démonter l'outil ; les fraises carbure monobloc, plus rigides, sont préférées pour les petits diamètres et les finitions fines.
Fraisage conventionnel ou fraisage en avalant ?
Le fraisage conventionnel, dit aussi en opposition, fait tourner la fraise contre le sens d'avance de la pièce : la dent attaque avec une épaisseur de copeau nulle, glisse avant de mordre, puis sort en arrachant le copeau le plus épais. Le fraisage en avalant fait l'inverse, la dent entre dans la matière au point d'épaisseur maximale et sort en douceur.
Sur une machine CNC moderne, dont les vis à billes n'ont pas de jeu, le fraisage en avalant est le mode par défaut : il réduit l'échauffement de l'arête, limite l'écrouissage des inox et donne un meilleur état de surface. Le fraisage en opposition garde deux usages. Il convient aux fraiseuses anciennes dont la vis de table présente du jeu, car l'effort de coupe pousse alors la table dans le bon sens. Il reste aussi utile pour attaquer une croûte de fonderie ou une calamine dure, que la dent soulève par en dessous au lieu de la frapper de front.
Les vibrations naissent souvent d'un mauvais choix entre ces deux modes, d'un porte-à-faux trop long ou d'une fraise mal adaptée. Le broutage et ses vibrations auto-entretenues se reconnaissent à un bruit aigu et à des marques régulières sur la pièce.
Fraisage CNC : 3 axes, 4 axes et 5 axes
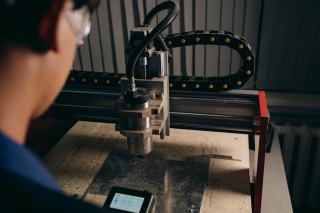
Le fraisage CNC désigne le pilotage des axes d'une fraiseuse ou d'un centre d'usinage par une commande numérique. Le nombre d'axes définit les formes accessibles en un seul serrage de la pièce.
- 3 axes (X, Y, Z) : l'outil se déplace dans les trois directions linéaires. C'est la configuration de la majorité des pièces mécaniques prismatiques, usinées face par face avec un retournement entre chaque.
- 4 axes : un plateau tournant ajoute une rotation autour d'un axe horizontal. Il permet d'usiner les quatre faces latérales d'une pièce ou de tailler une came sans la débrider.
- 5 axes : deux rotations s'ajoutent aux trois translations. La fraise peut s'incliner pour atteindre une contre-dépouille ou suivre une surface gauche avec un angle constant, ce qui raccourcit l'outil et améliore la précision des formes complexes.
Les trajectoires sont générées par un logiciel de FAO à partir du modèle 3D de la pièce. La FAO tient compte du rayon de la fraise, de la surépaisseur laissée en ébauche et de l'ordre des opérations. Des palpeurs montés dans la broche mesurent la pièce en cours de fabrication et corrigent automatiquement l'origine ou l'usure d'outil, ce qui sécurise la cote sur une longue série. Une entreprise de fraisage qui vise la sous-traitance aéronautique ou médicale travaille presque toujours en 5 axes, avec une traçabilité des programmes conforme à l'ISO 9001 ou à ses déclinaisons sectorielles.
Pour un atelier qui débute ou qui veut ajouter une capacité sans investir dans du neuf, une fraiseuse CNC d'occasion bien contrôlée avant achat reste une voie courante : la géométrie, le jeu des axes et l'état de la broche décident de la précision qu'elle tiendra.
Fraisage ou tournage : quelle différence ?
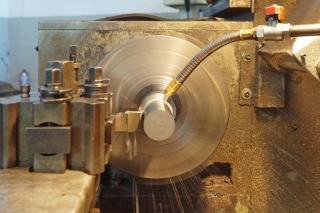
Fraisage ou tournage, la comparaison des méthodes tient d'abord à ce qui tourne. En tournage, la pièce est en rotation dans le mandrin et l'outil, fixe, avance le long de son axe : le procédé produit des pièces de révolution, arbres, bagues, axes filetés. En fraisage, c'est l'outil qui tourne et la pièce qui se déplace : le procédé produit des pièces prismatiques, plaques, carters, supports, et des formes libres.
Le tournage et le fraisage se complètent plus qu'ils ne s'opposent. Une bride peut être tournée pour son alésage et ses diamètres, puis fraisée pour ses trous de fixation et ses méplats. Les centres de tournage-fraisage, équipés d'outils motorisés et d'un axe C, réunissent les deux techniques d'usinage sur une seule machine et évitent un second serrage, source d'erreur de position. Pour le tournage CNC comme pour le fraisage CNC, la règle reste la même : moins une pièce change de machine, plus ses cotes relatives sont fiables.
Quels matériaux peut-on fraiser ?
Presque tous les matériaux d'usinage solides se fraisent, à condition d'adapter la fraise, la vitesse et la lubrification. Les comportements diffèrent fortement d'une famille de métaux à l'autre, et chaque matériau impose sa propre géométrie d'arête.
- Alliages d'aluminium : faciles à couper, ils acceptent de grandes vitesses de coupe. Le risque principal est le collage du copeau sur l'arête ; on emploie des fraises à deux ou trois dents, aux goujures polies, souvent en carbure non revêtu ou revêtu DLC. Les séries 2000, 6000 et 7000 sont courantes en mécanique et en aéronautique.
- Aciers de construction et aciers traités : ils demandent des carbures revêtus et des vitesses plus modérées. Au-delà d'une certaine dureté, on parle de fraisage dur, pratiqué sur les moules et les matrices trempés.
- Aciers inoxydables : ils s'écrouissent et conduisent mal la chaleur ; il faut une avance franche, une arête vive et un arrosage abondant.
- Titane et superalliages : très exigeants, ils imposent des vitesses faibles, des machines rigides et des stratégies à engagement radial réduit.
- Plastiques techniques et composites : un plastique comme le POM ou le PEEK se fraise bien avec des arêtes très vives et une évacuation d'air ; les composites à fibres usent vite les outils et exigent une aspiration des poussières.
La lubrification joue un rôle aussi important que la fraise. Un fluide de coupe en émulsion ou en huile entière refroidit l'arête, évacue les copeaux et améliore l'état de surface ; certains ateliers travaillent à sec ou en micro-lubrification sur la fonte et l'aluminium. Un traitement de surface de la pièce, anodisation ou nitruration, intervient en général après le fraisage et doit être pris en compte dans les surépaisseurs.
Comment choisir une fraiseuse industrielle ?
Choisir une fraiseuse industrielle revient à classer quelques variables prioritaires avant de comparer des modèles. Les fiches techniques se ressemblent ; ce sont les pièces à produire qui départagent.
- Taille et masse des pièces : les courses X, Y, Z et la charge admissible sur la table fixent le gabarit minimal.
- Complexité géométrique : des pièces prismatiques simples se contentent de 3 axes ; des contre-dépouilles ou des surfaces gauches appellent un quatrième ou un cinquième axe.
- Tolérances requises : la rigidité du bâti, la stabilité thermique et la qualité des guidages décident de la précision tenue sur une journée, plus que la résolution affichée de la commande.
- Volume de production : une petite série justifie une machine polyvalente ; une grande série justifie un changeur d'outils fourni, un changeur de palettes et une alimentation automatisée.
- Matières usinées : l'aluminium demande une broche rapide, l'acier trempé et le titane une broche à fort couple à bas régime.
La disponibilité du service après-vente, la commande numérique déjà maîtrisée par les programmeurs de l'atelier et la place au sol complètent ces critères. Pour une entreprise de sous-traitance, la géométrie des pièces les plus fréquentes du carnet de commandes pèse plus que la pièce exceptionnelle : une machine simple et bien chargée rapporte davantage qu'une machine rare occupée une semaine par mois. Une fraiseuse puissante mal adaptée aux pièces réelles immobilise du capital sans gain de productivité.
Avantages et limites du fraisage
Les avantages du fraisage tiennent à sa polyvalence. Une même machine réalise surfaçage, perçage, taraudage, contournage et copiage ; un centre d'usinage bien équipé produit une pièce terminée en un ou deux serrages. Le fraisage haute précision atteint des tolérances serrées et des états de surface fins sans rectification dans de nombreux cas. L'usinage rapide de l'aluminium par fraisage à grande vitesse a transformé la fabrication de pièces de structure, autrefois assemblées à partir de plusieurs éléments.
Le procédé a aussi ses limites. Le volume de copeaux peut dépasser largement la masse de la pièce finie quand on part d'un bloc plein, ce qui pèse sur le coût matière. Les angles intérieurs vifs sont impossibles : une fraise laisse toujours un rayon égal au sien, et seule l'électroérosion produit un angle net. Pour ces formes, ou pour les matières trop dures, l'électroérosion par fil ou par enfonçage prend le relais. Enfin, les découpes nettes de tôle fine se font plus vite au laser qu'à la fraise.
Un exemple chiffré : régler une fraise carbure dans l'aluminium
Le calcul des conditions de coupe se fait avant la première passe, à partir des données du fabricant de l'outil. Prenons une fraise carbure de 10 mm de diamètre, à 3 dents, pour une poche dans un alliage d'aluminium. Supposons que le catalogue indique une vitesse de coupe de 300 m/min et une avance de 0,05 mm par dent ; ces deux valeurs servent d'exemple et changent d'un fabricant à l'autre.
- Vitesse de rotation : N = 1000 × 300 / (3,1416 × 10), soit environ 9 550 tr/min.
- Vitesse d'avance : Vf = 9 550 × 3 × 0,05, soit environ 1 430 mm/min.
- Contrôle machine : si la broche plafonne plus bas, on réduit N et on recalcule Vf avec la même avance par dent, pour garder l'épaisseur de copeau.
Ce calcul montre pourquoi la vitesse de rotation suit le diamètre : la même fraise en 20 mm, à vitesse de coupe identique, tournerait deux fois moins vite. Il montre aussi que l'avance par dent, et non la vitesse de table, est la grandeur à conserver quand on change de réglage. En pratique, le premier essai se fait sur une passe courte, puis l'opérateur ajuste d'après le bruit, la couleur des copeaux et l'état de surface obtenu.
Fraisage industriel : cinq questions d'atelier
Quelle est la différence entre une fraiseuse et un centre d'usinage ?
Une fraiseuse est une machine de fraisage dont l'opérateur change les outils à la main. Un centre d'usinage est une fraiseuse CNC dotée d'un magasin et d'un changeur automatique d'outils, capable d'enchaîner plusieurs opérations sans intervention.
Pourquoi le fraisage en avalant est-il préféré sur CNC ?
Le fraisage en avalant fait entrer la dent dans la matière au point d'épaisseur maximale, ce qui limite le frottement, l'échauffement et l'écrouissage. Les vis à billes des machines CNC n'ayant pas de jeu, l'effort de coupe ne risque pas d'entraîner la table.
Peut-on fraiser un acier trempé ?
Le fraisage dur d'un acier trempé est possible avec des fraises carbure revêtues ou en nitrure de bore cubique, une machine rigide et des passes légères. Il remplace souvent l'électroérosion pour la finition des moules.
Comment calculer la vitesse de rotation d'une fraise ?
La vitesse de rotation d'une fraise se calcule par N = 1000 × Vc / (π × D), avec la vitesse de coupe Vc en m/min donnée par le fabricant et le diamètre D en mm.
Qu'est-ce qu'une fraise hémisphérique ?
Une fraise hémisphérique, ou fraise boule, a un bout en demi-sphère. Elle sert au copiage des surfaces gauches de moules et de matrices, en passes rapprochées pour limiter les crêtes laissées entre deux trajectoires.