L'usinage de précision, ou « usinage précision » dans les cahiers des charges, est une technique de fabrication mécanique qui produit une pièce à quelques micromètres, au-delà de la classe IT6. Fraisage et tournage à commande numérique, outil maîtrisé et contrôle qualité en série comptent plus qu'une grande machine.
- Une pièce en usinage de précision vise IT5 à IT6 et un état de surface Ra sous 0,8 micromètre, quand l'usinage courant s'arrête à IT7 ou IT8.
- La précision vient d'une chaîne : rigidité du parc machines, outil et paramètres de coupe, dilatation thermique, contrôle de la cote.
- Fraisage, tournage, rectification et électroérosion se combinent selon la forme de la pièce et les matériaux à usiner : acier, inox, aluminium, titane.
Plan de l’article
- Qu'est-ce que l'usinage de précision, concrètement ?
- Les tolérances IT : ce que la norme ISO 286 permet d'atteindre
- Comment fonctionne l'usinage de précision dans un atelier ?
- Fraisage, tournage et autres techniques d'usinage utilisées
- Quels matériaux peut-on usiner avec une grande précision ?
- Quels secteurs ont besoin de pièces usinées au micromètre ?
- Le contrôle dimensionnel, moitié invisible du métier
- Pourquoi l'usinage de précision vaut son coût
- Pièces sur mesure et petites séries : choisir un atelier d'usinage
- Usinage de précision : les questions avant de lancer une pièce
Qu'est-ce que l'usinage de précision, concrètement ?
L'usinage de précision désigne l'ensemble des opérations d'enlèvement de matière qui donnent à une pièce mécanique des cotes, des formes et un état de surface plus serrés que ceux de l'usinage conventionnel. Le repère le plus utilisé est la classe de tolérance de la norme ISO 286 : l'usinage courant travaille en IT7 ou IT8, la mécanique de précision descend en IT6, IT5, parfois plus bas sur des surfaces fonctionnelles rectifiées. Sur un diamètre de 25 mm, passer de IT7 à IT5 fait passer l'intervalle de tolérance de 21 à 9 micromètres.
Cette technique ne se résume pas à une machine haut de gamme. Elle consiste à maîtriser toutes les causes de dispersion : la machine-outil, l'outil, le bridage, la matière, la température de l'atelier et le contrôle. Une pièce précise une fois ne suffit pas ; il faut produire la même pièce sur toute une série, de la petite série de prototypes à la grande série. C'est pourquoi la plupart des ateliers qui se réclament de cette spécialité affichent une démarche qualité certifiée ISO 9001, et ISO 13485 pour le médical.
Elle s'inscrit dans la famille plus large des procédés d'usinage par enlèvement de copeaux, dont elle reprend les techniques en poussant chaque paramètre vers sa limite.
Les tolérances IT : ce que la norme ISO 286 permet d'atteindre
Les tolérances d'usinage de précision se lisent dans la norme ISO 286-1, qui fixe pour chaque classe IT un intervalle en micromètres selon la plage de diamètre. Le tableau suivant donne les valeurs normalisées pour une cote comprise entre 18 et 30 mm, la plage la plus fréquente sur les arbres et alésages de mécanique générale.
| Classe ISO | Intervalle (18 à 30 mm) | Procédé type | Usage courant |
|---|---|---|---|
| IT8 | 33 µm | Tournage et fraisage de demi-finition | Surfaces libres, pièces de structure |
| IT7 | 21 µm | Finition CNC soignée | Alésages H7, logements de roulement |
| IT6 | 13 µm | Finition CNC sur machine stabilisée, alésage | Arbres ajustés, portées de guidage |
| IT5 | 9 µm | Rectification, tournage dur | Tiroirs hydrauliques, broches, outillage |
La tolérance dimensionnelle ne dit pas tout. Une pièce de haute précision porte aussi des tolérances de forme (cylindricité, planéité) et de position, ainsi qu'un état de surface exprimé en Ra. Une portée en Ra 0,4 micromètre demande souvent une passe de rectification plane ou cylindrique après le tournage, parce que l'arête d'un outil de coupe laisse une trace que la meule efface.
Comment fonctionne l'usinage de précision dans un atelier ?
Le fonctionnement de l'usinage de précision repose sur une chaîne de facteurs que l'atelier doit tenir ensemble, du programme numérique au contrôle final. Quatre causes expliquent l'essentiel des écarts de cote :
- la rigidité de la machine : sous l'effort de coupe, la broche, le bâti et la pièce fléchissent ; un centre d'usinage lourd et bien amorti limite cette déflexion ;
- la commande numérique : sa résolution et la compensation des erreurs géométriques des axes décident de la précision de positionnement ;
- l'usure de l'outil : la cote dérive progressivement au fil des pièces, d'où les corrections d'usure programmées ;
- la dilatation thermique : un acier s'allonge d'environ 11 à 12 micromètres par mètre et par degré, ce qui suffit à sortir une pièce longue de sa tolérance.
Pour répondre à ces contraintes, les centres d'usinage de pointe disposent d'une compensation thermique active, qui corrige la position des axes à partir de sondes de température, et d'un palpeur de mesure monté en broche. Ce palpeur mesure les cotes critiques après chaque opération et applique la correction d'offset sans intervention de l'opérateur. Le premier contrôle se fait ainsi sur la machine, avant même que la pièce soit débridée, ce qui évite de reprendre une série entière.
Fraisage, tournage et autres techniques d'usinage utilisées
Les techniques d'usinage utilisées en précision sont les mêmes que celles de l'usinage conventionnel, mais conduites avec des machines, des outils et des paramètres plus serrés. Le choix se fait selon la forme de la pièce et la matière.
Le fraisage CNC 3 à 5 axes
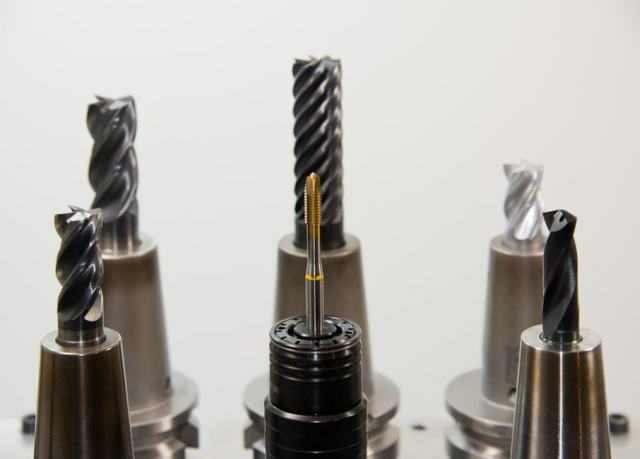
Le fraisage CNC usine les formes prismatiques, les poches, les surfaces gauches. En 5 axes, une pièce complexe se termine en un seul bridage, ce qui supprime les erreurs de repositionnement entre deux montages. Les outils carbure monobloc à géométrie positive sont privilégiés en finition : une fraise de 10 mm à 4 dents revêtue AlTiN peut finir un acier traité vers 300 HB avec de faibles passes, ce qui donne un état de surface régulier et une durée de vie d'outil prévisible. L'usinage à grande vitesse, avec des avances par dent réduites, limite les efforts de coupe et donc la déflexion.
Le tournage de précision
Le tournage de précision produit les pièces de révolution : arbres, axes, bagues, douilles. Les tours à poupée mobile (type décolletage) travaillent la barre en grande série et tiennent des diamètres de quelques millimètres à quelques micromètres près, grâce à un guidage de la matière au plus près de l'outil. Le tournage dur, sur acier trempé avec des plaquettes CBN, remplace parfois la rectification sur des pièces de moyenne série.
Rectification et électroérosion
La rectification reste la référence pour IT5 et les états de surface les plus fins. L'électroérosion par fil ou par enfonçage usine les matières très dures et les formes intérieures inaccessibles à un outil tournant, sans effort de coupe sur la pièce. Ces procédés complètent le fraisage et le tournage plutôt qu'ils ne les remplacent. Le perçage de précision et l'alésage d'un trou calibré, le taillage d'engrenages ou le filetage s'ajoutent à cette gamme de technologies, chacune avec ses outils et ses logiciels de programmation FAO.
Quels matériaux peut-on usiner avec une grande précision ?
Les matériaux usinés en précision couvrent presque toute la gamme industrielle, mais chacun impose ses propres réglages. La matière conditionne la vitesse de coupe, l'usure de l'outil, la stabilité dimensionnelle après usinage et le risque de déformation au débridage.
- Aciers et aciers inoxydables
- Les aciers alliés type 42CrMo4 se travaillent bien et se traitent thermiquement ; l'acier inox 304L ou 316L écrouit sous l'outil et demande des arêtes vives, une coupe franche et une bonne lubrification. L'inox domine le médical et l'agroalimentaire.
- Aluminium
- L'aluminium s'usine à grande vitesse, mais sa forte dilatation et sa tendance à se déformer après enlèvement de matière obligent à stabiliser la pièce entre ébauche et finition.
- Titane
- Le titane TA6V, très utilisé en aéronautique et pour les implants, conduit mal la chaleur : la température se concentre sur l'arête de l'outil, d'où des vitesses de coupe modérées.
- Laiton et cuivreux
- Le laiton reste le matériau le plus facile à usiner : copeaux courts, faible usure d'outil, très bon état de surface obtenu dès la finition. Il est courant en décolletage, connectique et robinetterie.
- Plastiques techniques
- L'usinage plastique (PEEK, POM, PTFE) exige des outils très affûtés et une attention particulière à la température, car ces matières se dilatent beaucoup plus que les métaux.
Le choix de l'outil suit celui de la matière : nuance de carbure, revêtement, géométrie. Les grandes familles d'outillage industriel pour l'atelier se déclinent pour chaque type de matériau, et un même porte-outil peut recevoir des plaquettes différentes selon l'acier ou l'alliage léger à travailler.
Quels secteurs ont besoin de pièces usinées au micromètre ?
Les secteurs qui utilisent l'usinage de précision sont ceux où une pièce qui sort de sa tolérance provoque une fuite, une vibration, une usure prématurée ou un risque pour la sécurité. On les retrouve dans toute l'industrie mécanique :
- aéronautique et spatial : pièces de structure et de moteur en titane ou en aluminium, géométries complexes usinées en 5 axes ;
- automobile et sport mécanique : injection, transmission, composants de freinage produits en grande série ;
- hydraulique : tiroirs, distributeurs et blocs dont les jeux fonctionnels se comptent en quelques micromètres ;
- outillage et moules d'injection : empreintes et éjecteurs dont chaque défaut se recopie sur des milliers de pièces plastiques ;
- médical : implants et instruments en inox 316L et en titane, avec traçabilité imposée par l'ISO 13485 ;
- énergie, nucléaire et défense : pièces critiques fabriquées sur cahier des charges et contrôlées à 100 %.
Dans chacun de ces secteurs, la traçabilité des paramètres d'usinage, des outils, des corrections et des résultats de contrôle est archivée pièce par pièce, souvent dans le système de suivi de production de l'atelier.
Le contrôle dimensionnel, moitié invisible du métier
Le contrôle d'une pièce usinée en précision commence sur la machine et s'achève en salle de métrologie, à température régulée autour de 20 °C, la température de référence des mesures dimensionnelles fixée par l'ISO 1. Une machine à mesurer tridimensionnelle vérifie les cotes, les formes et les positions ; un rugosimètre qualifie l'état de surface. Sans moyens de métrologie dimensionnelle étalonnés, une tolérance de quelques micromètres ne peut ni se garantir ni se prouver au client.
En série, le contrôle statistique (SPC) suit la dérive des cotes et déclenche une correction avant que la pièce ne sorte de l'intervalle. C'est aussi ce qui permet de produire régulièrement : un parc machines précis mais mal suivi fabrique une première pièce conforme, puis des rebuts.
Pourquoi l'usinage de précision vaut son coût
L'usinage de précision présente des avantages qui dépassent la cote elle-même. Une pièce plus précise s'assemble sans retouche, s'use moins vite et rend le produit final plus fiable. Les principaux bénéfices relevés par les industriels sont :
- une interchangeabilité réelle des pièces, sans appairage ni ajustage manuel au montage ;
- une qualité constante d'une série à l'autre, mesurée et documentée ;
- la possibilité de réaliser des formes complexes en une seule prise, avec moins de reprises ;
- moins de rebuts en aval, là où une pièce non conforme coûte bien plus cher qu'à l'usinage.
La contrepartie tient au temps de cycle, aux outils et aux contrôles. Serrer une tolérance au-delà du besoin fonctionnel renchérit la pièce sans rien apporter : un bureau d'études qui cote IT6 partout là où IT8 suffirait fait payer de la précision inutile.
Pièces sur mesure et petites séries : choisir un atelier d'usinage
Choisir un fournisseur d'usinage de précision revient à vérifier qu'il sait tenir vos tolérances sur vos matières, en série, et le prouver. Quelques critères aident à comparer les ateliers :
- le parc machines : centres 5 axes, tours multi-axes, rectifieuses, et leur âge réel ; une fraiseuse CNC d'occasion bien révisée peut tenir des tolérances serrées, une machine fatiguée non ;
- les moyens de contrôle : machine tridimensionnelle, salle régulée, rapports de mesure fournis avec les pièces ;
- les certifications : ISO 9001 au minimum, EN 9100 en aéronautique, ISO 13485 en médical ;
- l'expérience de la matière : un expert en usinage du titane n'est pas forcément à l'aise sur les plastiques techniques ;
- le service et le contact : capacité à relire un plan, à proposer une modification de conception qui facilite l'usinage, délais tenus.
Une entreprise qui dispose d'un bureau des méthodes apporte une expertise utile dès le prototypage : elle signale une tolérance inutilement serrée, un trou trop profond pour sa taille ou un rayon impossible à obtenir avec un outil standard. Cette prestation de conception pour la fabrication réduit le délai et le coût bien plus que la négociation du prix horaire. Le processus de sous-traitance se juge enfin sur le premier lot : rapport de mesure complet, efficacité de la réponse en cas d'écart, régularité des délais suivants.
Usinage de précision : les questions avant de lancer une pièce
Comment obtenir un devis pour une pièce usinée en précision ?
Un devis d'usinage de précision s'obtient en envoyant un plan coté (PDF) et le fichier 3D (STEP), avec la matière, la quantité, les tolérances critiques, l'état de surface et les traitements prévus. Le prix varie surtout avec la complexité de la forme, le nombre de bridages, la classe de tolérance, la matière et la taille de la série.
Quelle différence entre usinage de précision et usinage conventionnel ?
L'usinage conventionnel vise des tolérances IT7 à IT9 et des états de surface courants ; l'usinage de précision descend à IT6 ou IT5, avec des formes et positions serrées, et suppose un contrôle systématique des cotes critiques.
Peut-on usiner en précision une pièce unique ?
Une pièce unique peut tout à fait être usinée en précision : prototypes, outillages et pièces de rechange se fabriquent souvent à l'unité. L'effort de réglage et de contrôle est alors réparti sur une seule pièce, ce qui pèse sur son coût.