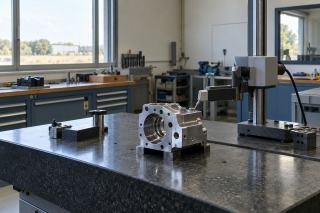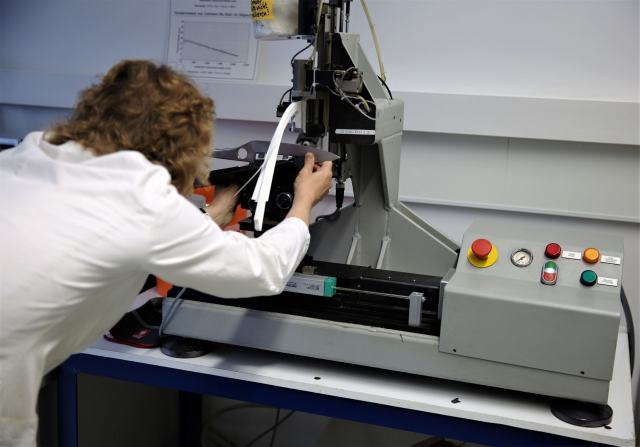
Un essai de dureté évalue la résistance d'un matériau à la pénétration d'un indenteur sous charge. Pour une pièce mécanique, l'épaisseur, l'homogénéité du matériau et la précision utile désignent la méthode de mesure : Brinell, Rockwell ou Vickers, chacune avec sa charge d'essai, sa norme ISO et ses conditions d'application.
- Matériau hétérogène (fonte, pièce brute de fonderie, matériau à gros grains) : essai Brinell, grosse bille, grande empreinte représentative du matériau.
- Matériau métallique traité en série, contrôle rapide au poste : essai Rockwell, mesure directe de la profondeur de pénétration, sans optique.
- Couche cémentée, revêtement, soudure, échantillon mince : essai Vickers, pyramide de diamant et faible charge, à l'aide d'un microscope.
Plan de l’article
- Ce que mesure réellement un essai de dureté
- Brinell : la grosse empreinte pour les matériaux hétérogènes
- Rockwell : la mesure de la profondeur, rapide et sans optique
- Vickers : la pyramide de diamant, de la micro à la macro
- Brinell, Rockwell, Vickers : les trois méthodes côte à côte
- Comment choisir la méthode d'essai selon la pièce
- Les autres méthodes utiles en mécanique
- Convertir une valeur de dureté d'une échelle à l'autre
- Préparer l'échantillon et réussir la mesure
- La dureté, témoin des procédés de fabrication
- Ce que la dureté dit du matériau, et ce qu'elle ne dit pas
- Essai de dureté sur pièce : les questions d'atelier les plus courantes
Ce que mesure réellement un essai de dureté
La dureté d'un matériau n'est pas une grandeur physique fondamentale comme la masse ou la longueur. C'est une réponse conventionnelle : la résistance qu'oppose la surface d'un matériau à la pénétration d'un corps plus dur, appelé pénétrateur, sous une force d'essai connue. Le résultat dépend donc de la forme du pénétrateur, de la charge, de la durée d'application et de la manière de lire l'empreinte. Changer l'un de ces paramètres, c'est changer d'échelle, et c'est pourquoi une valeur de dureté s'écrit toujours avec son symbole complet (HBW 10/3000, HV 10, HRC).
Concrètement, l'essai consiste à enfoncer le pénétrateur dans l'échantillon, à maintenir la charge un temps défini, puis à mesurer soit la taille de l'empreinte laissée en surface (Brinell, Vickers, Knoop), soit la profondeur de l'empreinte sous charge (Rockwell). Une partie de la déformation est élastique et disparaît au retrait du pénétrateur ; seule la déformation plastique, permanente, sert de base au calcul. Cette distinction explique pourquoi un matériau très élastique, comme un caoutchouc, ne se mesure pas avec les mêmes méthodes qu'un acier : on lui applique un duromètre Shore, qui lit l'enfoncement sous charge.
L'intérêt industriel est considérable. La dureté se corrèle, pour un même type de matériau, avec la résistance à la traction, la tenue à l'usure et l'efficacité d'un traitement thermique. Un essai de dureté est rapide, peu destructif (une petite empreinte suffit, souvent sur une zone non fonctionnelle de la pièce) et peu coûteux comparé à un essai de traction, qui exige une éprouvette usinée. C'est l'outil de contrôle le plus répandu en contrôle qualité des pièces mécaniques, à la réception des matières comme en sortie de traitement thermique.
Il faut cependant garder en tête une limite : la dureté décrit l'état d'une zone locale de la surface ou de la sous-couche. Sur un matériau hétérogène, une fonte à graphite, un acier cémenté ou une soudure, deux empreintes voisines peuvent donner des valeurs très différentes. Le choix de la méthode d'essai revient donc à choisir la taille de la zone qu'on veut évaluer, et cette taille est liée à la dimension des grains, des phases ou de la couche traitée. Ce contenu se retrouve dans toutes les spécifications techniques : un plan qui exige une dureté précise le type d'essai à utiliser pour l'obtenir.
Brinell : la grosse empreinte pour les matériaux hétérogènes
La méthode Brinell, décrite par la norme ISO 6506-1, utilise une bille en carbure de tungstène (d'où le symbole HBW) de 1, 2,5, 5 ou 10 mm de diamètre. La bille est appliquée sur la surface d'essai avec une force qui peut atteindre 29,42 kN (3 000 kgf) pour la bille de 10 mm, maintenue en général 10 à 15 secondes. Après retrait, on mesure au microscope ou par analyse d'image deux diamètres perpendiculaires de l'empreinte, et l'on en fait la moyenne.
La dureté Brinell est le rapport de la charge à la surface de l'empreinte en calotte sphérique. La relation suivante en donne la valeur : HBW = 0,102 × 2F / [π D (D − √(D² − dm²))], avec F la force d'essai en newtons, D le diamètre de la bille et dm le diamètre moyen de l'empreinte, en millimètres. Le coefficient 0,102 convertit les newtons en kilogrammes-force, unité historique de l'échelle.
Le grand diamètre de l'empreinte est l'atout de la méthode. Sur une fonte grise, dont le graphite lamellaire forme des zones tendres au milieu d'une matrice plus dure, une empreinte de 3 à 6 mm intègre la structure entière et donne une valeur moyenne représentative. Même chose pour un alliage d'aluminium de fonderie, un bronze, une pièce forgée ou un acier recuit à gros grains. C'est la méthode des aciéries, des fonderies et des fiches matière.
Conditions d'emploi de l'essai Brinell
Plusieurs conditions encadrent un essai Brinell valide. Le diamètre de l'empreinte doit rester entre 0,24 D et 0,6 D : en dessous, la mesure manque de précision ; au-dessus, la bille s'enfonce trop et la géométrie n'est plus fiable. Le rapport entre charge et carré du diamètre (0,102 F/D²) se choisit selon le matériau : 30 pour les aciers et fontes, 10 ou 5 pour les alliages de cuivre et d'aluminium, des valeurs plus faibles pour les métaux tendres. L'épaisseur de l'échantillon doit atteindre au moins huit fois la profondeur de l'empreinte, sinon l'enclume influence le résultat. Enfin, la bille en carbure limite l'échelle vers le haut : au-delà de 650 HBW, elle se déforme elle-même et la valeur ne veut plus rien dire.
La méthode Brinell est donc peu utile sur un acier trempé, une pièce mince ou une surface fonctionnelle qu'on ne veut pas marquer. La grosse empreinte, qui fait sa qualité sur une fonte, devient un défaut sur une portée de roulement rectifiée.
Rockwell : la mesure de la profondeur, rapide et sans optique
La méthode Rockwell, normalisée par l'ISO 6508-1, ne mesure pas une surface mais une profondeur. Le cycle se déroule en trois temps. Une charge mineure (précharge de 98,07 N, soit 10 kgf, pour les échelles normales) met le pénétrateur en contact et fixe la référence de profondeur, en s'affranchissant des petites irrégularités de surface. La charge majeure s'ajoute ensuite pour atteindre la force totale, 1 471 N (150 kgf) pour l'échelle C. Après maintien, la charge majeure est retirée : le pénétrateur remonte de la part élastique, et l'appareil fait la mesure de la profondeur rémanente h par rapport à la référence.
La valeur Rockwell s'en déduit directement : HR = N − h/S, où S vaut 0,002 mm et N vaut 100 pour les échelles à cône de diamant (A, C, D) ou 130 pour les échelles à bille (B, E, F...). Plus l'empreinte est profonde, plus la dureté affichée est faible. L'appareil donne le résultat en quelques secondes, sans microscope ni opérateur pour lire une diagonale : c'est ce qui fait de Rockwell la méthode reine des ateliers de traitement thermique et du contrôle en ligne.
Choisir l'échelle Rockwell
Il existe une trentaine d'échelles Rockwell, qui combinent un pénétrateur et une charge. Les plus courantes en mécanique sont l'échelle C (cône de diamant à 120°, 150 kgf) pour les aciers trempés et revenus entre environ 20 et 70 HRC, et l'échelle B (bille de 1/16 de pouce, 100 kgf) pour les aciers doux, les laitons et les alliages d'aluminium. L'échelle A (cône, 60 kgf) sert aux carbures et aux aciers très durs ou minces. Les échelles superficielles (15N, 30N, 45N et leurs équivalents T à bille), avec une précharge de 3 kgf, limitent la pénétration pour évaluer une couche de surface ou une tôle fine.
La contrepartie de la rapidité, c'est la sensibilité aux conditions d'essai. L'échantillon doit reposer parfaitement sur l'enclume : une pièce cylindrique impose un support en V et une correction de courbure tabulée dans la norme. L'épaisseur doit dépasser dix fois la profondeur de l'empreinte, sous peine de voir apparaître une marque au dos de la pièce, signe d'un essai invalide. Et une empreinte Rockwell C, d'environ 0,2 mm de profondeur, mesure la dureté à cœur de la couche superficielle : sur une pièce nitrurée dont la couche fait 0,3 mm, la lecture mélange couche et métal de base.
Vickers : la pyramide de diamant, de la micro à la macro
La méthode Vickers (ISO 6507-1) emploie un pénétrateur en diamant en forme de pyramide à base carrée, dont les faces opposées forment un angle de 136°. Cette géométrie laisse une empreinte carrée dont on mesure les deux diagonales au microscope. La dureté Vickers est le rapport de la force d'essai à la surface latérale de l'empreinte : HV = 0,1891 × F / dm², avec F en newtons et dm la diagonale moyenne en millimètres.
L'avantage décisif de la pyramide est que son empreinte reste géométriquement semblable quelle que soit la charge. Une même échelle Vickers couvre ainsi les matériaux les plus tendres comme les plus durs, du plomb au carbure de tungstène, et la valeur est en principe indépendante de la charge choisie. On distingue trois domaines : la macro-dureté (HV 5 à HV 100, forces de 49 N et plus), la faible charge (HV 0,2 à moins de HV 5) et la microdureté (sous HV 0,2, soit moins de 1,961 N), pratiquée sur un échantillon poli observé au microscope.
Cette souplesse fait de Vickers la méthode des laboratoires de métallurgie. Elle permet de tracer un filiation de dureté à travers une couche cémentée, nitrurée ou induite, empreinte après empreinte, pour déterminer une profondeur conventionnelle de traitement (la profondeur à laquelle on retrouve, par exemple, 550 HV selon l'ISO 18203). Elle sert aussi à contrôler une soudure, en traversant le métal fondu, la zone affectée thermiquement et le métal de base, ou à évaluer un revêtement dur, un chromage ou une phase d'une microstructure.
Les exigences de préparation
Le prix de cette précision, c'est la préparation de la surface. Pour une microdureté, l'échantillon est enrobé, poli jusqu'au miroir, parfois attaqué chimiquement pour révéler la structure. Une rugosité trop forte rend les diagonales illisibles : l'état de surface et sa rugosité Ra conditionnent directement l'incertitude de la mesure. L'épaisseur de la pièce doit valoir au moins 1,5 fois la diagonale de l'empreinte, et les empreintes doivent rester espacées d'au moins trois diagonales (deux et demie du bord) pour qu'aucune ne tombe dans la zone écrouie d'une voisine. La lecture optique demande un opérateur formé ou un système d'analyse d'image : un essai Vickers prend plus de temps qu'un Rockwell.
Brinell, Rockwell, Vickers : les trois méthodes côte à côte
| Critère | Brinell | Rockwell | Vickers |
|---|---|---|---|
| Norme ISO | ISO 6506 | ISO 6508 | ISO 6507 |
| Pénétrateur | Bille en carbure, 1 à 10 mm | Cône de diamant 120° ou bille | Pyramide de diamant 136° |
| Grandeur lue | Diamètre de l'empreinte | Profondeur de l'empreinte | Diagonales de l'empreinte |
| Charge typique | Jusqu'à 3 000 kgf | 60, 100 ou 150 kgf (15 à 45 superficiel) | De quelques grammes à 100 kgf |
| Durée d'un essai | Moyenne (lecture optique) | Très courte, lecture directe | Plus longue, préparation exigeante |
| Matériaux types | Fontes, pièces brutes, alliages non ferreux | Aciers traités, pièces de série | Couches, soudures, revêtements, pièces minces |
| Limite principale | Plafond de 650 HBW, grosse marque | Sensible à l'appui et à l'épaisseur | Surface polie, opérateur formé |
Aucune méthode n'est supérieure dans l'absolu. Chacune répond à un compromis entre la taille de la zone évaluée, la vitesse du contrôle et la préparation acceptable. Un même atelier en emploie souvent deux : Rockwell au poste pour le tri en production, Vickers au laboratoire pour l'expertise et la qualification d'un traitement.
Comment choisir la méthode d'essai selon la pièce
Le choix part toujours de la pièce, du matériau et de la question posée, jamais de l'appareil disponible ni de la technique la plus familière à l'opérateur. Quatre critères guident l'évaluation : la nature du matériau, son homogénéité, l'épaisseur utile (pièce entière ou couche traitée) et la cadence de contrôle. Une cinquième condition s'ajoute souvent : la spécification du client ou du plan, qui impose une échelle. Un plan qui exige « 58-62 HRC » n'est pas satisfait par une mesure en HV, même convertie.
| Pièce ou matériau | Méthode conseillée | Raison |
|---|---|---|
| Carter en fonte grise, bâti de machine | Brinell HBW 10/3000 | Structure hétérogène, grande empreinte représentative |
| Arbre en 42CrMo4 trempé et revenu | Rockwell C | Acier homogène, contrôle rapide en série |
| Pignon cémenté-trempé | Rockwell C en surface, filiation Vickers sur coupe | Dureté de surface et profondeur de couche |
| Tôle fine, feuillard, ressort plat | Rockwell superficiel ou Vickers faible charge | Épaisseur insuffisante pour HRC ou Brinell |
| Joint soudé (qualification de mode opératoire) | Vickers HV 10 en filiation | Zones étroites, exigence des normes de soudage |
| Pièce en aluminium de fonderie | Brinell petite bille ou Rockwell B | Matériau tendre, structure de fonderie |
| Grosse pièce non transportable | Duromètre portable (rebond Leeb, UCI) | Essai sur site, sans démontage |
Un exemple chiffré illustre le raisonnement. Un arbre trempé par induction porte une couche dure de 1,5 mm sur un cœur à environ 30 HRC. Un essai Rockwell C en surface pénètre de l'ordre de 0,1 à 0,2 mm : il lit correctement la couche, puisque la règle des dix fois la profondeur reste respectée dans la zone trempée. En revanche, si la spécification porte aussi sur la profondeur de trempe, seule une coupe polie et une filiation Vickers, une empreinte tous les 0,1 mm depuis le bord, donnent la réponse. La même pièce justifie donc deux méthodes, pour deux questions différentes.
Pour une pièce mince, le calcul est inverse. Une tôle de 0,8 mm d'épaisseur interdit l'essai HRC, dont l'empreinte peut dépasser 0,15 mm de profondeur sur un acier doux : dix fois cette profondeur dépasse l'épaisseur. Le Rockwell superficiel 15T ou un Vickers HV 1 conviennent, avec une empreinte de quelques centièmes de millimètre.
Les autres méthodes utiles en mécanique
Les trois grandes méthodes ne couvrent pas tous les cas. Plusieurs méthodes complémentaires répondent à des conditions particulières.
- Knoop (ISO 4545) : pyramide de diamant allongée, empreinte en losange sept fois plus longue que large et très peu profonde. On l'emploie pour les revêtements très minces, les céramiques et les matériaux fragiles qui se fissureraient sous une pyramide Vickers.
- Rebond Leeb (ISO 16859) : un corps de frappe à pointe en carbure est projeté contre la surface ; l'appareil compare la vitesse de rebond à la vitesse d'impact. Mesure dynamique, rapide, sur pièces lourdes ou en place, mais sensible à la masse et à la rigidité de la pièce.
- UCI (impédance ultrasonore de contact) : un pénétrateur Vickers monté sur une tige vibrante ; le décalage de fréquence sous charge renseigne sur la taille de l'empreinte. Utile sur pièces de forme complexe ou sur les zones de soudure accessibles.
- Shore (duromètre, ISO 48-4 et ISO 868) : pour les élastomères et les plastiques, mesure de l'enfoncement d'une pointe sous un ressort. Le comportement élastique de ces matériaux exclut les méthodes à empreinte permanente.
- Instrumentée (ISO 14577) : enregistre la courbe force-profondeur pendant tout l'essai, en charge et en décharge. Elle donne la dureté et le module d'élasticité de couches nanométriques, en recherche ou en contrôle de revêtements.
Ces méthodes portables ou spécialisées ne remplacent pas un essai de laboratoire normalisé. Un duromètre à rebond exige un étalonnage sur un matériau de référence proche de celui contrôlé, et sa conversion vers HB ou HRC repose sur des tables établies pour des aciers courants. Pour assurer une mesure fiable sur site, l'opérateur vérifie l'appareil sur un bloc de référence, note la direction d'impact (la hauteur de chute et l'énergie du corps de frappe changent avec l'orientation) et indique dans son rapport le type de sonde utilisé. Ces précautions sont liées à la nature dynamique de l'essai, très différente d'une indentation statique.
Convertir une valeur de dureté d'une échelle à l'autre
La tentation est forte de convertir un HV en HRC ou un HB en résistance à la traction. Des tables existent : la norme ISO 18265 et l'ASTM E140 donnent des correspondances pour les aciers non alliés et faiblement alliés, les aciers à outils, certains alliages non ferreux. Elles sont utiles pour une estimation, pas pour une décision de conformité. Chaque méthode sollicite le matériau différemment (taille de la zone, part élastique, écrouissage), et la correspondance n'est établie que pour la famille de matériaux testée.
Quelques repères courants montrent l'ordre de grandeur pour un acier : environ 200 HV correspondent à 190 HBW et à une valeur proche de la limite basse de l'échelle C ; 400 HV correspondent à environ 41 HRC ; 700 HV à environ 60 HRC. La relation approchée qui lie la dureté Brinell d'un acier à sa résistance à la traction (Rm en MPa voisin de 3,3 à 3,5 fois HB) est une aide pour une estimation rapide, sans valeur contractuelle. La norme ISO 18265 rappelle elle-même que les conversions comportent une incertitude propre, qui s'ajoute à celle de chaque mesure.
La règle pratique : mesurer dans l'échelle demandée par le plan, et, si une conversion est inévitable, indiquer la norme de conversion utilisée et la valeur mesurée d'origine dans le rapport d'essai.
Préparer l'échantillon et réussir la mesure
Une mauvaise valeur de dureté vient rarement de la machine. Elle vient presque toujours de la préparation, de l'appui ou du choix de la zone. Quelques points de méthode évitent l'essentiel des écarts.
- Surface propre et plane : retirer calamine, peinture, oxyde et couche décarburée. Une couche décarburée de quelques dixièmes sur un acier traité fait chuter un HRC de plusieurs points.
- Appui rigide et perpendiculaire : l'axe du pénétrateur doit être normal à la surface d'essai. Un appui qui bascule de quelques degrés fausse la profondeur Rockwell et déforme l'empreinte Vickers.
- Épaisseur et distances : respecter les rapports de la norme (dix fois la profondeur en Rockwell, 1,5 diagonale en Vickers) et les distances entre empreintes et au bord.
- Température : la norme ISO prévoit un essai entre 10 et 35 °C ; un échantillon chaud sorti d'une rectifieuse donne une valeur différente.
- Plusieurs empreintes : trois au minimum, plus sur un matériau hétérogène, et une valeur moyenne accompagnée de l'étendue.
- Machine vérifiée : vérification directe annuelle et vérification indirecte quotidienne sur bloc étalon certifié, comme le prévoient les parties 2 et 3 de chaque norme ISO.
Les machines d'essai actuelles assurent une bonne part de ce travail. Un duromètre de laboratoire automatique enchaîne la mise en charge, le maintien et la décharge sans intervention, puis lit l'empreinte par caméra et calcule la valeur dans l'échelle choisie. Les modèles à tourelle portent plusieurs pénétrateurs et objectifs, ce qui permet de tester une même pièce en Vickers et en Knoop sans la démonter. Les appareils à capteur de déplacement enregistrent la courbe de pénétration complète, utilisée pour obtenir une information plus riche que la seule valeur finale. Chaque type d'appareil répond à une exigence spécifique : cadence de production, dimension des pièces, hauteur disponible sous le pénétrateur, énergie d'impact pour les appareils portables. La définition de l'essai, elle, reste celle de la norme : l'appareil change, la méthode ne change pas.
Cette démarche relève de la métrologie industrielle et de l'étalonnage : une machine d'essai non vérifiée sur bloc étalon donne une valeur, pas une mesure. Le bloc étalon, dont la dureté est certifiée avec son incertitude, sert à contrôler chaque matin que l'appareil, le pénétrateur et le système de lecture restent dans les tolérances.
La dureté, témoin des procédés de fabrication
La dureté d'un matériau n'est jamais une donnée figée : elle est liée à son histoire. Chaque procédé de fabrication la modifie. Le laminage à froid et l'emboutissage durcissent un matériau métallique par écrouissage ; la trempe d'un acier crée une martensite dure ; le revenu la ramène vers une valeur plus ductile ; le soudage chauffe localement le matériau et crée une zone affectée thermiquement dont la dureté peut dépasser celle du métal de base. Un procédé d'usinage trop agressif peut aussi échauffer une surface rectifiée et la faire revenir, un défaut appelé brûlure de rectification.
L'essai de dureté sert donc de caractérisation rapide à chaque étape du processus. Après traitement thermique, il confirme que le matériau a atteint l'état visé. Après soudage, il vérifie qu'aucune zone ne dépasse le plafond fixé par la norme de qualification (souvent 350 ou 380 HV 10 selon le matériau et l'application), au-delà duquel le risque de fissuration à froid augmente. Après un procédé de traitement de surface, il mesure l'effet de la nitruration, du grenaillage ou du dépôt d'un revêtement dur. Dans les procédés de fabrication additive, il aide à la caractérisation d'un matériau dont la microstructure dépend de l'énergie apportée par le laser ou le faisceau d'électrons.
Cette évaluation ne remplace pas l'analyse complète du matériau, mais elle détecte vite un problème de procédé. Un écart de dureté sur un lot, comparé à la valeur habituelle du même matériau sorti du même processus, signale un four mal réglé, une nuance de matériau mélangée ou un refroidissement trop lent. C'est souvent le premier indicateur à alerter, avant toute analyse chimique ou métallographique, ce qui en fait un outil de sécurité pour la production et un sujet de recherche constant pour les laboratoires de caractérisation des matériaux.
La part élastique de la réponse du matériau joue aussi un rôle. Un matériau à faible module d'élasticité, comme un alliage de titane ou d'aluminium, se déforme davantage sous charge et remonte davantage au retrait : la profondeur mesurée en Rockwell intègre ce retour élastique, alors que les diagonales Vickers, lues après retrait, n'en retiennent presque rien. Pour l'évaluation d'un matériau élastique (polymère, élastomère), l'indentation instrumentée sépare les deux comportements et donne à la fois la dureté et le module élastique du matériau. Les anciens scléroscopes, qui mesuraient la hauteur de rebond d'un marteau tombant sur la surface, reposaient sur le même principe que le rebond Leeb actuel : l'énergie restituée par le matériau après l'impact.
Ce que la dureté dit du matériau, et ce qu'elle ne dit pas
La dureté est un indicateur précieux, à condition de ne pas lui demander plus qu'elle ne peut donner. Elle renseigne sur l'état d'un matériau donné : un acier trempé à 60 HRC a bien subi son traitement, un aluminium à la dureté attendue est bien à l'état T6. Elle permet de suivre un traitement thermique, de trier des pièces mélangées, de détecter une pièce surchauffée en usinage ou un adoucissement en service.
Elle ne dit rien, en revanche, de la ténacité. Un acier très dur peut être fragile ; deux matériaux de même dureté peuvent réagir très différemment à un choc ou à la fatigue. Elle ne remplace pas un essai de traction pour la limite d'élasticité, ni un essai de résilience pour la tenue au choc, ni un contrôle non destructif pour détecter une fissure. Pour la sélection des matériaux d'une pièce mécanique, elle complète la fiche des matériaux mécaniques, aciers et alliages sans s'y substituer.
Enfin, une valeur de dureté n'a de sens qu'avec ses conditions : méthode, charge, pénétrateur, durée, nombre d'empreintes. « 250 HB » sans précision ne permet ni de comparer, ni de reproduire. Le rapport d'essai complet cite la norme, l'échelle, les conditions et la position des empreintes sur la pièce ; c'est ce rapport qui fait foi devant un client ou un auditeur.
Essai de dureté sur pièce : les questions d'atelier les plus courantes
Qu'est-ce qu'un essai de dureté ?
Un essai de dureté consiste à enfoncer un pénétrateur plus dur que le matériau testé, sous une charge connue, puis à mesurer la taille ou la profondeur de l'empreinte laissée. La valeur obtenue exprime la résistance de la surface à la déformation plastique locale. C'est un essai mécanique rapide et peu destructif, normalisé ISO pour chaque méthode.
Quelles sont les principales méthodes d'essai de dureté ?
Les trois méthodes de référence sont Brinell (bille en carbure, ISO 6506), Rockwell (cône de diamant ou bille, mesure de profondeur, ISO 6508) et Vickers (pyramide de diamant, ISO 6507). Knoop, le rebond Leeb, l'UCI et le duromètre Shore complètent ces méthodes pour les couches minces, les pièces en place et les élastomères.
Quelle est la norme ISO pour les essais de dureté ?
Chaque méthode a sa norme : ISO 6506 pour Brinell, ISO 6507 pour Vickers, ISO 6508 pour Rockwell, ISO 4545 pour Knoop, ISO 16859 pour le rebond Leeb, ISO 14577 pour l'essai instrumenté. Chacune comporte une partie méthode d'essai, une partie vérification des machines et une partie étalonnage des blocs de référence. Les correspondances entre échelles relèvent de l'ISO 18265.
Peut-on mesurer la dureté d'une pièce finie sans l'abîmer ?
Oui, dans une large mesure. Une empreinte Rockwell ou Vickers ne fait que quelques dixièmes de millimètre et se place sur une zone non fonctionnelle. Pour une surface qui ne doit porter aucune marque, un Vickers sous très faible charge ou une méthode UCI laisse une empreinte presque invisible ; seule une filiation sur coupe exige de sacrifier une pièce ou un échantillon témoin.