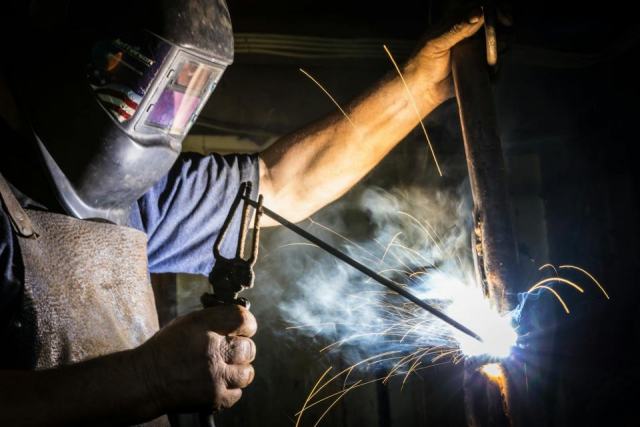
Souder, visser, riveter ou coller : l'assemblage industriel réunit les techniques qui transforment des pièces usinées en produit fini. La bonne solution dépend du matériau, de la production visée et du contrôle qualité exigé, de la pièce unique à la ligne d'assemblage automatisée.
Quatre familles de techniques d'assemblage
- le soudage, permanent, par fusion du métal (TIG, MIG-MAG, résistance) ;
- l'assemblage mécanique, souvent démontable (vissage, boulonnage, rivetage, frettage) ;
- le collage industriel, qui répartit les efforts et réunit des matériaux variés ;
- les procédés par déformation (sertissage, clinchage) pour les tôles minces.
Qu'appelle-t-on assemblage industriel ?
L'assemblage industriel est l'étape de fabrication et montage où plusieurs pièces deviennent un sous-ensemble, puis un produit final : un châssis, un réducteur, une armoire électrique, une caisse de véhicule. Ce processus d'assemblage arrive après l'usinage, la découpe ou la mise en forme, et il fixe une grande partie de la qualité perçue du produit fini, car c'est souvent au joint que naissent les ruptures, les fuites et les jeux.
Dans l'industrie mécanique, on distingue deux logiques. L'assemblage permanent (soudage, collage, rivetage) ne se défait pas sans détruire une pièce. L'assemblage démontable (vis, boulons, goupilles, clavettes) autorise la maintenance et le remplacement des organes d'usure. Le bureau d'études choisit l'une ou l'autre dès la conception, selon le besoin de démontage, les efforts à transmettre, l'étanchéité et le cadre de production : prototype, petite série ou production de masse. Les pièces issues de l'usinage arrivent ainsi avec des surfaces d'appui, des alésages et des taraudages pensés pour la technique d'assemblage retenue.
Cette phase d'industrialisation fait le lien entre l'étude et l'atelier. Le bureau d'études fixe la spécification de chaque liaison entre composants ; le service méthodes rédige la gamme de montage, poste par poste, avec les outillages et les moyens de contrôle nécessaires. Une étude bien menée réduit le coût de l'assemblage bien plus qu'une optimisation tardive sur la ligne, car chaque pièce supprimée à la conception est une opération en moins pour l'opérateur.
Les procédés de soudage industriel et leurs domaines d'application
Le soudage industriel regroupe une vingtaine de procédés d'assemblage par fusion, dont le choix dépend du matériau, de l'épaisseur, de la position de soudage et du niveau de qualité exigé. Trois procédés couvrent l'essentiel des ateliers de mécanique et de chaudronnerie.
Le soudage TIG (Tungsten Inert Gas, procédé 141) utilise une électrode réfractaire non fusible et un gaz de protection argon ou hélium. Il produit des cordons de haute qualité sur inox 316L, titane grade 5 et aluminium 5083, avec une zone affectée thermiquement réduite. Sa vitesse est plus faible qu'en MIG-MAG, ce qui le destine aux passes de fond et aux épaisseurs inférieures à 6 mm, là où la précision prime sur la cadence.
Le soudage MIG-MAG (procédés 131 et 135) est plus productif grâce au fil électrode continu. Il convient aux aciers de construction, aux inox et aux aluminiums en épaisseurs moyennes et grandes, en production de série avec ou sans robot.
Le soudage par résistance (par points, à la molette, par bossage) assemble des tôles de 0,5 à 3 mm d'épaisseur sans métal d'apport ni gaz de protection. Un courant élevé, de 5 000 à 20 000 A, concentré entre les électrodes fond localement la tôle par effet Joule en 50 à 400 millisecondes. Cette technique domine l'assemblage en carrosserie pour l'industrie automobile et en électroménager : une pince robotisée réalise plusieurs points par seconde avec une répétabilité de position inférieure à 0,1 mm.
Assemblage mécanique : vis, rivets, frettes et clinchage
L'assemblage mécanique relie les pièces par un élément rapporté ou par la forme, sans fusion du métal. C'est la solution la plus répandue dès qu'un ensemble doit être démonté, réglé ou réparé au cours de sa vie.
- Vissage et boulonnage : assemblage démontable par excellence, maîtrisé par le couple ou l'angle de serrage ; la précharge obtenue conditionne la tenue en fatigue.
- Rivetage : permanent, sans apport de chaleur, apprécié en aéronautique et en tôlerie quand le soudage déformerait les pièces ou altérerait un traitement.
- Frettage : montage serré d'un moyeu sur un arbre par dilatation ou contraction thermique ; il transmet le couple sans clavette ni jeu, comme le détaille la comparaison entre assemblage fretté et clavette.
- Clinchage et sertissage : déformation locale de deux tôles qui s'agrafent l'une dans l'autre, sans perçage ni consommable, utile sur tôles revêtues.
Le choix entre ces techniques repose sur trois critères : l'effort à transmettre (statique, alterné, vibratoire), la nature des matériaux et la nécessité de démonter. Un assemblage boulonné d'acier sur aluminium, par exemple, impose de traiter le risque de corrosion galvanique par une rondelle isolante ou un revêtement.
Pourquoi choisir le collage industriel ?
Le collage industriel répartit les efforts sur toute la surface de contact au lieu de les concentrer en quelques points, ce qui améliore la tenue en fatigue des tôles fines. Il assemble des matériaux variés que le soudage ne sait pas réunir : métal et composite, verre et aluminium, plastique et acier. Il ne chauffe pas la pièce, donc ne la déforme pas et ne modifie pas sa structure.
L'assemblage par collage peut parfois remplacer la soudure, à condition de respecter ses contraintes : préparation de surface rigoureuse (dégraissage, abrasion, primaire), temps de polymérisation qui pèse sur le cycle de production, sensibilité à la température et au vieillissement. Les colles structurales époxy, polyuréthane et acryliques couvrent la plupart des usages ; en électronique, un adhésif conducteur ou thermique fixe des composants que la chaleur d'une soudure abîmerait. En carrosserie, on combine souvent colle et points de résistance : c'est une solution performante et durable, où la colle assure l'étanchéité et la rigidité, et la soudure le maintien pendant le durcissement.
| Technique | Démontable | Matériaux réunis | Usage typique |
|---|---|---|---|
| Soudage TIG / MIG-MAG | non | métaux de même famille | structures, cuves, châssis |
| Soudage par résistance | non | tôles d'acier minces | carrosserie, électroménager |
| Vissage, boulonnage | oui | tous | machines, bâtis, maintenance |
| Rivetage, clinchage | non | tôles, matériaux dissemblables | aéronautique, tôlerie |
| Collage structural | non | métal, composite, verre, plastique | transport, électronique |
Comment fonctionne une ligne d'assemblage ?
Une ligne d'assemblage enchaîne des postes où chaque opérateur ou robot réalise une tâche courte et répétée, pendant que le produit avance d'un poste au suivant à une cadence fixée, le temps de cycle. Ce principe, hérité de l'industrie automobile, s'applique aujourd'hui aussi bien aux pompes, aux moteurs électriques qu'aux équipements de cuisine professionnelle.
La mise en place d'une ligne commence par l'équilibrage : répartir les opérations pour qu'aucun poste ne freine les autres. Viennent ensuite les détrompeurs, qui empêchent de monter une pièce à l'envers, les visseuses à contrôle de couple reliées au système de suivi, et les postes de test en bout de ligne. L'automatisation des lignes de production par robots et convoyeurs augmente la cadence et la répétabilité, mais elle exige des pièces très régulières : un défaut de tolérance en amont bloque toute la ligne.
Pour optimiser la production industrielle, les ateliers suivent quelques indicateurs simples : taux de rendement synthétique, taux de retouche au poste, temps d'arrêt par cause. Le site de production gagne souvent davantage à fiabiliser le flux des pièces qu'à accélérer un poste isolé.
Qualifier les soudeurs et contrôler la qualité des joints
La qualité d'un assemblage soudé ne se constate pas à l'œil : elle se démontre par la qualification des procédés et des personnes. La norme ISO 3834 fixe les exigences de qualité en soudage, et les donneurs d'ordre la réclament dès que l'ouvrage est critique.
- Qualification du mode opératoire (QMOS) selon EN ISO 15614-1 pour les aciers et les alliages de nickel.
- Qualification du soudeur selon EN ISO 9606-1, avec épreuves pratiques en position et sur joint spécifique.
- Surveillance du descriptif de mode opératoire (WPS, Welding Procedure Specification) en production : vérification périodique des paramètres consignés.
- Traçabilité complète : certificats matières, enregistrements de paramètres et rapports de contrôle, aux niveaux d'exigence de l'ISO 3834.
Les points de soudure par résistance se vérifient par essai de pelage périodique selon ISO 14270 et par contrôle par ultrasons en production. Les cordons de fusion passent, selon la classe de l'ouvrage, par le contrôle visuel, le ressuage, la magnétoscopie ou la radiographie. Ces méthodes non destructives sont détaillées dans la page consacrée au fonctionnement du contrôle qualité en industrie. Pour les secteurs aéronautique, naval et pétrochimique, un audit tierce partie (Nadcap en aéronautique) vérifie que le système tient dans la durée.
Assemblage industriel : bonnes pratiques et sous-traitance
Quelles sont les bonnes pratiques d'assemblage ?
Les bonnes pratiques d'assemblage industriel tiennent en quelques règles d'atelier. Concevoir pour l'assemblage : limiter le nombre de pièces et de références de vis, prévoir l'accès des outils. Préparer les surfaces avant toute soudure ou tout collage. Documenter chaque paramètre (couple, intensité, temps de polymérisation) et le vérifier au poste. Enfin, mesurer les premières pièces d'une série avant de lancer le volume.
Quand confier l'assemblage à un sous-traitant ?
Les entreprises d'assemblage proposent des services d'assemblage de sous-ensembles, du montage mécanique au câblage, avec leurs propres qualifications de soudage. La sous-traitance se justifie quand le besoin est ponctuel, quand la technique demande un équipement coûteux (soudage laser, robot de collage) ou quand une certification manque en interne. Le cahier des charges doit alors préciser les normes applicables, les contrôles attendus et la traçabilité exigée, afin que la qualité ne dépende pas du seul savoir-faire du prestataire.
La sélection d'un prestataire passe aussi par son secteur d'activité : un site industriel en France habitué à l'automobile n'a pas la même organisation qu'un atelier tourné vers la défense ou le ferroviaire. Visiter le site, demander la gamme des opérations réalisées en interne et les références dans des projets comparables donne une information plus fiable qu'une plaquette commerciale. Le coût global intègre le transport des pièces, les stocks et la gestion des non-conformités, pas seulement le prix de l'heure d'assemblage. La sécurité des opérateurs (fumées de soudage, solvants des colles, postes robotisés) fait partie de l'audit.
Assemblage industriel : réponses courtes
Quels sont les différents types d'assemblage ?
Les différents types d'assemblage se rangent en quatre familles : le soudage, l'assemblage mécanique (vis, rivets, frettes), le collage et les procédés par déformation comme le clinchage. Les deux premiers dominent la mécanique lourde, le collage progresse dans le transport.
Le collage peut-il remplacer la soudure ?
Le collage peut remplacer la soudure sur des tôles fines ou des matériaux dissemblables, quand la pièce ne doit pas chauffer. Sur une structure épaisse ou exposée à la chaleur, la soudure reste la solution la plus sûre.
Quelle norme encadre la qualité en soudage ?
La norme ISO 3834 encadre la qualité en soudage ; elle s'appuie sur l'EN ISO 15614-1 pour qualifier les modes opératoires et sur l'EN ISO 9606-1 pour qualifier les soudeurs.