Une vis M10 au pas fin métrique avance de 1,25 mm par tour, contre 1,5 mm au pas standard : ce quart de millimètre change la résistance, le réglage et la tenue aux vibrations. Le filetage métrique fin garde le diamètre nominal et le profil ISO à 60° de la norme, avec un filet moins profond. On le préfère pour une paroi mince, un réglage précis ou une boulonnerie en acier très chargée ; ailleurs, le pas gros reste la règle.
Qu'est-ce qu'un pas fin en filetage ?
Définition courte : un pas fin métrique est un pas ISO plus petit que le pas standard du même diamètre, pour un même profil de filet. Le pas est la distance, mesurée parallèlement à l'axe, entre deux sommets de filet voisins. Sur une vis à un seul filet, c'est aussi l'avance d'un tour complet. La norme ISO 261 fixe, pour chaque diamètre nominal, un pas gros (on dit aussi pas standard, pas normal ou pas grossier) et une ou plusieurs valeurs de pas fin. Le filetage métrique ISO garde dans les deux cas le même triangle générateur à 60° : seule la hauteur du filet change, proportionnelle au pas (hauteur théorique H = 0,866 P).
Concrètement, un pas fin est un pas plus petit que le pas gros du même diamètre. Un M12 standard porte un pas de 1,75 mm ; en pas fin, la série propose 1,5 mm et 1,25 mm (et 1 mm pour des besoins spécifiques). Le filet est moins profond, il y a plus de filets au contact sur une même longueur, et le diamètre du fond de filet de la vis, donc le noyau qui travaille en traction, est plus grand.
Le pas gros reste la solution générale : c'est lui que la visserie courante en acier propose en stock, que les tarauds d'atelier couvrent en priorité et qu'un plan non annoté suppose. Le pas fin est une option que le bureau d'études choisit, et qu'il doit écrire explicitement sur le plan.
Dimensions : le tableau des filetages au pas fin et au pas gros
Les valeurs ci-dessous viennent des séries ISO 261 et ISO 262 pour le pas, de l'ISO 898-1 pour la section résistante (As) des vis en acier, et de la règle d'atelier « diamètre de perçage = diamètre nominal moins le pas » pour le taraudage. Elles couvrent la plage où le choix entre les deux pas se pose le plus souvent.
| Diamètre nominal | Pas gros (mm) | Pas fin courant (mm) | As pas gros (mm²) | As pas fin (mm²) | Perçage avant taraud, pas fin |
|---|---|---|---|---|---|
| M8 | 1,25 | 1 | 36,6 | 39,2 | 7 mm |
| M10 | 1,5 | 1,25 (ou 1) | 58,0 | 61,2 | 8,75 mm |
| M12 | 1,75 | 1,5 (ou 1,25) | 84,3 | 88,1 | 10,5 mm |
| M16 | 2 | 1,5 | 157 | 167 | 14,5 mm |
| M20 | 2,5 | 1,5 (ou 2) | 245 | 272 | 18,5 mm |
| M24 | 3 | 2 | 353 | 384 | 22 mm |
Ces chiffres sont des valeurs de référence du système métrique ISO ; un catalogue technique ou la norme elle-même reste la base pour une application critique. Lecture rapide : à diamètre égal, la section résistante du pas fin gagne de 4 à 11 %. Sur une vis M20 de classe 8.8, cet écart de 27 mm² représente une charge d'épreuve supérieure d'environ 10 %, sans changer de diamètre ni de matière. C'est l'argument le plus solide en faveur du pas fin, et il vaut surtout pour les grandes dimensions.
Différences entre pas fin et standard, point par point
La différence ne se limite pas à la valeur du pas. Elle touche la mécanique de la vis, le comportement de l'écrou ou du taraudage, et la fabrication.
Résistance de la vis en traction
Le filet étant moins profond, le noyau de la vis est plus gros : la tige résiste mieux en traction et en fatigue, à matière égale. Une vis CHC au pas fin en acier de classe 12.9 tire donc un peu plus qu'une vis au pas gros de même dimension. L'écart est faible en petit diamètre, sensible au-delà de M16.
Résistance du filet taraudé
C'est l'autre face du problème. Un filet fin est moins haut : chaque filet taraudé offre moins de surface de cisaillement. Dans un acier doux, la longueur de prise habituelle suffit. Dans un alliage d'aluminium, une fonte ou un laiton, le risque d'arrachement du filetage femelle augmente, et la longueur de prise doit croître en conséquence.
Tenue au desserrage
L'angle d'hélice d'un pas fin est plus faible. Pour un même couple de serrage, la vis développe une tension un peu plus élevée, et le frottement dans les filets s'oppose mieux au desserrage spontané sous vibrations. Cela ne remplace pas un frein de filet ni un écrou autofreiné, mais aide dans les applications soumises à des chocs.
Précision de réglage
Un tour de vis déplace moins la pièce : 1 mm au lieu de 1,5 mm sur un M10. Pour une vis de butée, un tendeur ou une broche de réglage, cette démultiplication est recherchée.
Montage, sensibilité et approvisionnement
Le pas fin demande plus de tours pour serrer, craint davantage les chocs, les copeaux et la peinture dans les filets, et grippe plus facilement sur un acier inoxydable. Il est aussi moins présent dans le stock courant de la visserie : délai et quantité minimale de commande sont à vérifier avant de l'inscrire au plan.
Comment choisir un filetage adapté à l'application ?
Choisir entre pas fin métrique et pas gros revient à répondre à trois questions : quelle est la matière du taraudage, quelle longueur de prise est disponible, et l'application demande-t-elle un réglage ou une résistance maximale ? La question à poser n'est pas « lequel est le meilleur ? » mais « qu'est-ce que ce filetage doit faire ? ». Le tableau suivant résume les situations rencontrées en atelier et en bureau d'études.
| Situation | Filetage conseillé | Raison principale |
|---|---|---|
| Assemblage courant acier sur acier | Pas gros | disponibilité, montage rapide, tolérant aux chocs |
| Taraudage dans aluminium, fonte, plastique | Pas gros | filet plus haut, meilleure tenue à l'arrachement |
| Paroi mince, tube, écrou de faible hauteur | Pas fin | faible profondeur de filet, plus de filets en prise |
| Réglage fin, vis de butée, tendeur | Pas fin | petite avance par tour |
| Boulonnerie fortement chargée, grand diamètre | Pas fin | section résistante plus élevée |
| Vibrations, automobile, écrous de roue | Pas fin | angle d'hélice faible, meilleure tenue |
| Environnement sale, démontages fréquents | Pas gros | moins sensible aux dégâts et aux salissures |
Trois cas justifient le pas fin sans discussion : la paroi mince, où un filet gros traverserait presque la matière ; le réglage, où l'on veut une petite course par tour ; et la boulonnerie très chargée en acier à haute résistance, où chaque millimètre carré de section compte. Hors de ces cas, le pas gros est presque toujours la solution la plus sûre et la plus économique.
Un exemple d'atelier : un écrou de blocage de roulement monté sur un arbre de 30 mm. L'écrou est plat, la gorge de l'arbre peu profonde ; on utilise un M30 x 1,5 plutôt que le pas gros de 3,5 mm, qui mangerait la moitié de l'épaisseur disponible. Autre exemple, inverse : une platine en aluminium taraudée M8 pour recevoir des vis démontées chaque semaine. Là, le pas gros de 1,25 mm tient mieux, et un filet rapporté (type hélicoïdal) règle définitivement la question de l'usure.
Le choix du couple matière-vis compte autant que le pas. Pour choisir la nuance, la page consacrée aux aciers et alliages utilisés en mécanique rappelle les propriétés à comparer.
Longueur de prise et taraudage au pas fin
La longueur de prise est la longueur sur laquelle les filets de la vis et du taraudage sont réellement en contact. C'est elle qui décide si l'assemblage casse par la vis (souhaitable) ou par arrachement du filet femelle (à éviter). Les règles usuelles, pour des vis en acier de classe 8.8 :
- acier de construction : prise d'environ 1 fois le diamètre ;
- fonte grise : de 1,25 à 1,5 fois le diamètre ;
- alliage d'aluminium : environ 2 fois le diamètre, davantage pour une classe 10.9 ou 12.9.
Pour un filetage métrique au pas fin, ces valeurs de prise sont des minimums, quels que soient les matériaux en présence, et surtout dans les matières tendres : le filet moins haut répartit l'effort sur une surface de cisaillement plus faible par filet. Le calcul complet, avec les résistances respectives de la vis et de l'écrou, figure dans la VDI 2230 pour les assemblages critiques.
Côté fabrication, le perçage avant taraud se calcule par la même règle qu'au pas gros : diamètre nominal moins le pas. Pour un M10 x 1,25, on perce à 8,75 mm (8,8 mm en pratique) ; pour un M12 x 1,5, à 10,5 mm. Le taraud doit porter la désignation exacte, car un taraud M12 standard engagé dans un avant-trou prévu pour du pas fin détruit le filet dès le premier tour. Sur machine, le filetage fin se réalise aussi bien au taraud, à la fraise à fileter qu'à l'outil de tournage sur tour CNC, avec un avantage : moins de matière enlevée par passe.
Comment mesurer le pas de vis ?
Identifier le pas d'une vis inconnue est la première difficulté quand on remplace une pièce : à diamètre égal, une vis au pas fin et une vis au pas gros se ressemblent à l'œil. Trois méthodes, de la plus rapide à la plus précise :
- La jauge de filetage (peigne) : on présente les lames sur le filet jusqu'à celle qui s'emboîte sans jour. La valeur gravée donne le pas métrique en millimètres, ou le TPI (filets par pouce) sur l'autre face pour les filetages impériaux.
- Le pied à coulisse : on mesure la distance entre dix sommets de filet et on divise par dix. Sur un M10, 12,5 mm donne 1,25 mm (pas fin), 15 mm donne 1,5 mm (pas gros).
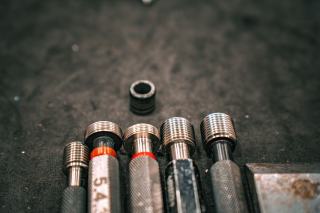
- La méthode des trois fils : pour contrôler le diamètre sur flancs et la classe de tolérance d'un filet usiné, on place trois fils calibrés dans les creux et on mesure au micromètre. C'est l'affaire du laboratoire de métrologie industrielle, ou d'un contrôle par tampon et bague entre-n'entre-pas.
Mesurer aussi le diamètre extérieur au pied à coulisse : il est légèrement inférieur au diamètre nominal sur une vis (tolérance 6g), ce qui évite de confondre un M10 et une vis en pouce de 3/8, dont le diamètre fait 9,525 mm.
Désignation normalisée d'un filetage au pas fin
La norme ISO 965 fixe l'écriture du filetage métrique ; la lettre M signifie « métrique ISO ». Au pas gros, le pas n'est pas indiqué : « M10 » suffit. Au pas fin, il doit toujours figurer, précédé d'un signe de multiplication : « M10 x 1,25 ». On ajoute la classe de tolérance si elle diffère de la classe moyenne : 6H pour un taraudage, 6g pour une vis, par exemple « M10 x 1,25 - 6g ». Un filetage à gauche porte la mention LH.
Dans les catalogues de visserie, on retrouve quelques références récurrentes au pas fin :
- vis à tête hexagonale filetage total fin : DIN 961, reprise par l'ISO 8676 ;
- vis à tête hexagonale partiellement filetée au pas fin : DIN 960, ISO 8765 ;
- écrous hexagonaux au pas fin : DIN 934 et ISO 8673 ;
- vis CHC au pas fin (six pans creux) : dérivées de l'ISO 4762 en dimensions, généralement en classe 8.8, 10.9 ou 12.9, en acier zingué ou noir.
Un plan qui indique seulement « M16 » commande donc du pas gros. L'oubli du pas sur une cote de pas fin est l'une des erreurs les plus fréquentes relevées en contrôle d'entrée. Les règles de cotation et de tolérance s'appuient sur le corpus des normes ISO de la mécanique, à consulter pour la version en vigueur.
Quels types de filetage existent à côté du système ISO ?
Le pas fin n'est pas une invention du système ISO : chaque famille de filetage a sa série grosse et sa série fine. Les connaître évite de mélanger des vis qui se ressemblent mais ne se vissent pas l'une dans l'autre.
Filetages Unified : UNC et UNF
Le Unified National (norme ASME B1.1) utilise le même angle de 60° que l'ISO, mais s'exprime en pouces et en filets par pouce (TPI, threads per inch). Le UNC est la série grosse, le UNF la série fine : une vis 1/2 pouce porte 13 filets par pouce en UNC et 20 en UNF. L'UNF équipe l'aéronautique et une partie de l'automobile américaine. Une vis UNC ou UNF ne se monte pas dans un taraudage métrique, même à diamètre voisin. Pour les identifier, le TPI se compte comme le pas : nombre de filets sur un pouce, soit 25,4 mm ; un TPI de 20 correspond à un pas de 1,27 mm, très proche d'un M12 x 1,25, d'où les confusions en maintenance.
Filetages anglais : BSW et BSF
Le British Standard Whitworth (BSW) et sa série fine, le British Standard Fine (BSF), ont un angle de 55° et des sommets arrondis. On les rencontre encore sur des machines anciennes et en restauration. Leur désignation se fait aussi en pouces et en filets par pouce.
Filetage gaz
Le filetage gaz (ISO 228 pour l'étanchéité hors filet, ISO 7-1 pour l'étanchéité dans le filet) reprend le profil Whitworth à 55°. Sa désignation en pouces renvoie au diamètre intérieur du tube, pas au diamètre du filet : un « 1/2 pouce gaz » mesure environ 20,95 mm à l'extérieur. Il porte un pas fin par construction, adapté aux parois des tubes.
Pas fin et acier : les précautions de mise en œuvre
Le comportement d'un filetage métrique fin dépend beaucoup de la matière, et le pas fin métrique n'a pas la même résistance d'une application à l'autre. Sur les aciers au carbone et les aciers alliés traités, il donne son meilleur : la matière est assez dure pour que le filet peu profond ne s'écrase pas, et la section gagnée se traduit en charge supplémentaire. Sur les aciers inoxydables austénitiques (A2, A4), la combinaison d'un filet fin et d'une matière collante favorise le grippage : lubrifier au montage, réduire la vitesse de vissage, et préférer un écrou dans une nuance différente de la vis.
Les revêtements épais comptent aussi. Une galvanisation à chaud ajoute plusieurs dizaines de microns : sur un pas gros, l'écrou est surtaraudé pour compenser ; sur un pas fin, le jeu disponible est plus réduit, et le remontage d'un écrou standard peut devenir impossible. Il faut alors commander une visserie traitée et un écrou taraudé en conséquence.
Enfin, le traitement thermique des vis en acier de classe 10.9 et 12.9 fragilise davantage une vis dont le fond de filet est serré. Le roulage du filetage après traitement améliore la tenue en fatigue ; pour les pièces critiques, c'est une exigence à écrire au plan plutôt qu'une option.
Comment utiliser une filière pas fin ?
Pour fileter une tige à la main, la filière au pas fin s'emploie comme une filière standard, avec quelques réflexes. Le diamètre de la tige doit être légèrement inférieur au nominal : pour un M10 x 1, on part d'environ 9,9 mm, un chanfrein à 45° en bout guidant l'engagement. On lubrifie avec une huile de coupe, on avance d'un demi-tour et on recule d'un quart pour casser le copeau. La filière doit démarrer parfaitement d'équerre : un filet fin pardonne moins un départ de travers, parce que chaque tour déplace peu la filière et que l'erreur se propage sur une grande longueur.
Pour une série de pièces, le filetage au tour, à la fraise ou au roulage reste plus précis et plus répétable. Le choix du procédé se discute avec l'atelier d'usinage et ses machines CNC, en fonction de la quantité, de la matière et de la classe de tolérance visée.
Une habitude de rigueur à prendre, en usage courant comme en industrie : sur un plan ou une nomenclature, noter le pas fin en toutes lettres dans la désignation, et marquer d'un repère les pièces taraudées au pas fin dans un atelier qui emploie les deux. Le jour où une vis au pas gros est forcée dans un taraudage fin, c'est le filet de la pièce qui cède, et c'est rarement la pièce la moins chère.