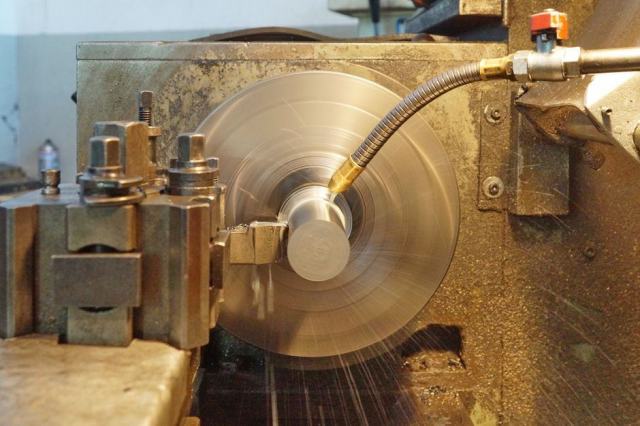
La sous-traitance usinage consiste à confier la fabrication de pièces mécaniques en acier, aluminium ou alliage à une entreprise d'usinage industrielle, qui apporte machines, outils, matière et expertise technique. Face à un investissement, le choix dépend du taux de charge qu'une machine atteindrait dans votre production : sous environ 1 500 heures utiles par an, le sous-traitant reste en général le service le plus rentable pour l'industrie mécanique.
Le taux d'utilisation de la machine fixe le vrai coût horaire
- Le coût réel d'une heure d'usinage interne dépend d'abord du taux d'utilisation de la machine, pas de son prix d'achat.
- Un volume régulier, une matière maîtrisée (acier, aluminium) et des pièces simples plaident pour l'internalisation de la production.
- Petites séries, alliages difficiles, usinage de haute précision : le sous-traitant industriel garde l'avantage technique.
- La solution mixte (machine interne pour le récurrent, sous-traitance pour les pointes) est souvent la plus sûre.
Comment fonctionne la sous-traitance en usinage ?
Dans une relation de sous-traitance en usinage, le donneur d'ordre transmet un plan ou un modèle 3D, une matière, des tolérances et une quantité. Le sous-traitant chiffre la pièce, prépare la gamme de fabrication, programme ses centres d'usinage, lance la production puis livre les pièces contrôlées. Le client reste propriétaire de la définition du produit ; l'entreprise d'usinage apporte les moyens et l'expertise du processus.
Le cadre juridique est posé en France par la loi du 31 décembre 1975 relative à la sous-traitance : l'entreprise qui exécute travaille sur les spécifications du donneur d'ordre, ce qui la distingue d'un simple fournisseur de produit catalogue. En pratique, un contrat ou des conditions d'achat précisent les délais, le niveau de qualité attendu, la propriété des outillages spécifiques et la responsabilité en cas de non-conformité.
Le processus type d'un sous-traitant industriel suit toujours les mêmes étapes :
- analyse du plan et de la faisabilité technique ;
- devis, avec prix unitaire, frais de mise en route et délai ;
- approvisionnement de la matière (acier, acier inoxydable, aluminium, titane, plastique technique) ;
- programmation et réglage des machines ;
- usinage, puis traitement thermique ou traitement de surface si nécessaire ;
- contrôle dimensionnel et livraison avec les documents de traçabilité.
C'est ce processus complet que vous remplacez si vous achetez une machine : pas seulement la coupe du métal, mais la préparation, la maintenance, la mesure et l'approvisionnement.
Quels sont les avantages de la sous-traitance usinage ?
Le premier avantage est la réduction des investissements. Un centre d'usinage 3 axes d'entrée de gamme, un tour CNC ou un centre 5 axes représentent un engagement lourd, auquel s'ajoutent les outils coupants, les porte-pièces, le logiciel de FAO et les instruments de mesure. En sous-traitant, l'entreprise transforme cette dépense fixe en coût variable, payé à la pièce.
Le deuxième est le gain de flexibilité. La production suit la demande : une commande qui double ou qui disparaît ne laisse pas une machine immobilisée. Cette flexibilité vaut aussi pour la matière : un même sous-traitant usine l'acier de construction, l'acier inoxydable, les métaux non ferreux et les plastiques, là où un atelier interne se limite souvent à un ou deux métaux. Pour une PME industrielle, c'est une flexibilité stratégique autant que financière. Le troisième est l'accès à une expertise que l'atelier interne n'aurait pas : usinage d'alliage de titane pour l'aéronautique, acier trempé, pièces de très haute précision, décolletage de grande série. Un sous-traitant premium dispose aussi de moyens de contrôle (machine à mesurer tridimensionnelle, rugosimètre) qu'une PME ne rentabiliserait pas.
Enfin, la sous-traitance libère du temps : la direction technique se concentre sur la conception du produit et la relation client plutôt que sur la gestion d'un atelier. Pour une entreprise dont le cœur de métier est l'assemblage ou la conception, c'est souvent l'argument décisif.
Les inconvénients existent aussi : dépendance à un fournisseur, délais parfois longs en période de forte charge dans le secteur, coût de la marge du sous-traitant et communication plus lourde quand le produit évolue souvent.
À partir de quel volume faut-il investir dans une machine ?
La question du volume se ramène à une comparaison simple : le coût d'une heure d'usinage achetée contre le coût d'une heure d'usinage produite chez vous. Le second n'est pas fixe : il baisse à mesure que la machine tourne.
Calculer le coût horaire d'une machine interne
Le coût annuel d'une machine comprend l'amortissement, le financement, la maintenance, l'énergie, les outils, le fluide de coupe, la surface occupée et, surtout, le salaire chargé du régleur ou de l'opérateur. On divise ce total par le nombre d'heures réellement productives. Prenons une hypothèse de travail, à adapter à vos propres devis : 60 000 euros de coûts fixes annuels hors main-d'œuvre. À 800 heures productives, l'heure revient à 75 euros avant le salaire ; à 2 000 heures, elle tombe à 30 euros.
Le tableau ci-après applique cette hypothèse. Il ne donne pas un prix de marché : il montre la mécanique du calcul.
| Heures productives par an | Coûts fixes par heure (hypothèse 60 000 €) | Lecture |
|---|---|---|
| 500 | 120 € | sous-traiter, sans hésiter |
| 1 000 | 60 € | zone grise, dépend du salaire et de la marge du sous-traitant |
| 1 500 | 40 € | l'internalisation devient défendable |
| 3 000 (deux équipes) | 20 € | investir, si la charge est durable |
Ajoutez ensuite le coût de la main-d'œuvre et comparez au taux horaire que facturent vos sous-traitants, que l'on retrouve en divisant le prix d'une pièce par son temps de cycle estimé.
Cette comparaison vaut surtout pour les pièces en acier courant : pour les pièces en acier inoxydable ou en acier trempé, l'usure des outils et les temps de cycle plus longs font monter le coût interne, et il faut refaire le calcul avec des temps mesurés sur vos propres pièces en acier.
Ce que le seul prix de la pièce ne dit pas
Le point mort ne se lit pas qu'en euros. Il faut aussi mesurer la régularité de la charge : 1 500 heures concentrées sur trois mois ne remplissent pas une machine le reste de l'année. Il faut compter la montée en compétence (plusieurs mois pour qu'un opérateur maîtrise la programmation et le réglage), le coût de la non-qualité des premières séries, et le temps d'encadrement. Beaucoup d'ateliers internes atteignent leur rythme de croisière bien après la première pièce.
À l'inverse, le prix sous-traité contient des éléments que l'on oublie : transport, contrôle à réception, stock de sécurité pour absorber les délais, et le coût des allers-retours quand une pièce doit être reprise.
Quels types de pièces et de matières garder en sous-traitance ?
Même avec une machine en propre, certaines pièces restent mieux chez un sous-traitant en usinage. Tout dépend du type de pièce, de la matière et de la précision exigée.
- Les alliages difficiles : titane, Inconel, acier inoxydable duplex demandent des outils, des paramètres de coupe et une expérience que l'on n'acquiert pas sur quelques pièces par an.
- Les pièces de haute précision : tolérances au centième, état de surface exigeant, géométries 5 axes. Le contrôle coûte alors autant que l'usinage.
- Les grandes séries de petites pièces : axes, vis, entretoises relèvent du décolletage, un métier à part avec ses propres machines.
- Les pièces de grande dimension : bâtis mécano-soudés, plaques, éléments de levage qui exigent des machines à grande course.
- Les opérations annexes : traitement thermique, rectification, électroérosion, traitement de surface.
À l'inverse, les pièces en acier courant ou en aluminium, de géométrie simple, commandées régulièrement en petite et moyenne série, sont les meilleures candidates à l'internalisation. Ce sont elles qui remplissent une machine sans exiger une expertise rare. Pour mieux distinguer les procédés concernés, notre guide des procédés et machines d'usinage détaille ce que chaque technologie sait faire.
Quels sont les coûts de la sous-traitance usinage ?
Le prix d'une pièce sous-traitée se décompose en quatre blocs : la matière première, le temps machine (programmation, réglage, cycle), les opérations annexes et la marge du sous-traitant. Les frais de mise en route pèsent lourd sur une petite série : sur dix pièces, le réglage peut représenter la moitié du prix ; sur mille pièces, il devient négligeable.
Plusieurs facteurs font varier le devis :
- la matière : l'acier de construction s'usine plus vite que l'acier inoxydable, lui-même plus rapide que le titane ;
- la complexité : nombre de faces, de reprises, de montages ;
- les tolérances et l'état de surface demandés ;
- la quantité et la régularité des commandes ;
- le délai : une commande urgente se paie ;
- la région : l'Île-de-France et les bassins aéronautiques ont des taux différents du reste du pays.
Pour comparer honnêtement, demandez plusieurs devis sur le même plan, avec la même quantité, et demandez que le prix unitaire et les frais fixes soient séparés. Plusieurs plateformes de mise en relation publient des fourchettes de taux horaires ; elles donnent un ordre de grandeur mais ne remplacent pas un chiffrage sur vos pièces.
Comment choisir un sous-traitant en usinage ?
Choisir un sous-traitant, c'est choisir un partenaire de production pour plusieurs années. Les critères techniques passent avant le prix.
Le parc et la maîtrise technique
Vérifiez que le parc machines correspond à vos pièces : centres d'usinage 3 axes ou 5 axes, tours CNC, tournage fraisage combiné, capacité en dimensions et en poids. Demandez des exemples de pièces comparables, dans la même matière et le même secteur. Un atelier habitué à l'automobile ne travaille pas comme un atelier de mécanique de précision pour le médical : les normes, la documentation et les exigences de propreté diffèrent. Demandez enfin quelles nuances d'acier et d'alliage le sous-traitant usine en série, et quelle part de sa production concerne des pièces en acier inoxydable ou en métaux durs. Un sous-traitant capable d'assurer la fabrication de bout en bout, de la barre d'acier à la pièce traitée, simplifie la chaîne logistique et le service après-vente.
La qualité et le contrôle
La certification ISO 9001 est un minimum ; l'aéronautique exige l'EN 9100, le médical l'ISO 13485. Interrogez le sous-traitant sur ses moyens de contrôle, la fréquence des mesures en production et la traçabilité des lots matière. Un rapport de contrôle livré avec les pièces est un bon indicateur de sérieux. Nos pages sur le contrôle qualité des pièces mécaniques détaillent les méthodes à exiger.
La relation et les délais
Un bon sous-traitant industriel répond vite, signale un problème de faisabilité avant de lancer la production et tient ses délais. Évaluez la communication dès le devis : un interlocuteur technique qui pose des questions sur votre plan vaut mieux qu'un prix bas envoyé sans commentaire. Pensez aussi à la capacité de l'entreprise à absorber une hausse de volume, et à sa santé financière si la pièce est critique pour votre produit.
Internaliser progressivement : la solution mixte
Entre tout sous-traiter et tout produire, la voie la plus fréquente est intermédiaire. L'entreprise achète une première machine polyvalente pour ses pièces récurrentes et simples, et continue de sous-traiter les pièces complexes, les pointes de charge et les opérations spéciales. Cette approche limite le risque financier et permet de mesurer le taux de charge réel avant d'aller plus loin.
Quelques règles pour réussir la transition :
- tenir un historique précis des heures achetées par type de pièce pendant au moins un an ;
- commencer par une famille de pièces homogène, dans une matière connue ;
- garder le sous-traitant historique en secours, avec un volume minimal pour préserver la relation ;
- former au moins deux personnes au réglage, pour ne pas dépendre d'un seul opérateur ;
- prévoir dès le départ les moyens de mesure, souvent oubliés dans le budget ;
- assurer l'approvisionnement en acier et en aluminium avec un distributeur de métaux, en barres et en tôles de longueur adaptée.
Pour une entreprise de taille moyenne, cette démarche permet d'assurer une continuité de service à ses clients pendant la montée en charge, et de maintenir le lien avec des sous-traitants qui resteront utiles pour les pièces en acier spécial ou en alliage léger de haute exigence. La fin de la sous-traitance est rarement totale : même les grands groupes de l'industrie mécanique en conservent une part pour assurer leur flexibilité.
Le choix de la première machine se fait sur la famille de pièces visée : un centre de fraisage vertical pour des pièces prismatiques, un tour pour des pièces de révolution. Les pages consacrées au fraisage industriel et aux centres CNC et aux machines-outils de production aident à dimensionner cet investissement.
Les signaux qui indiquent qu'il est temps d'investir
Au-delà du calcul, certains signaux reviennent chez les industriels qui ont franchi le pas :
- Des délais qui pénalisent vos clients
- Quand l'attente des pièces sous-traitées retarde régulièrement vos livraisons, le coût caché dépasse souvent l'écart de prix.
- Un savoir-faire stratégique qui sort de l'entreprise
- Si la pièce usinée porte l'essentiel de la valeur technique du produit, la garder en interne protège votre expertise.
- Des modifications fréquentes
- Un produit qui évolue chaque mois se prototype plus vite avec une machine à côté du bureau d'études.
- Une charge stable et prévisible
- Des commandes récurrentes sur plusieurs années rendent le calcul d'amortissement fiable.
À l'inverse, une activité saisonnière, un carnet de commandes incertain ou l'absence de personnel qualifié dans le bassin d'emploi sont de bonnes raisons de rester en sous-traitance, quel que soit le volume affiché sur le papier.
Questions fréquentes sur la sous-traitance usinage
Quels matériaux sont utilisés en usinage ?
Les matières les plus courantes sont l'acier de construction, l'acier inoxydable, l'aluminium et ses alliages, le laiton, le titane et les plastiques techniques comme le POM ou le PEEK. Chaque matière impose ses outils, ses vitesses de coupe et son niveau d'usure : un acier allié ou un acier inoxydable use les arêtes bien plus vite qu'un aluminium, et les finitions fines demandent des plaquettes adaptées à chaque nuance d'acier.
Quels services sont offerts en sous-traitance usinage ?
Au-delà de l'usinage lui-même, un sous-traitant propose souvent l'étude de fabrication, l'approvisionnement matière, le traitement thermique et de surface, l'assemblage de sous-ensembles, le contrôle dimensionnel et la gestion de stock pour le client.
Quelle différence entre sous-traitance et achat de pièces standard ?
La sous-traitance porte sur une pièce fabriquée selon vos plans et vos spécifications ; l'achat standard porte sur un produit du catalogue du fournisseur. La responsabilité de la conception reste donc chez le donneur d'ordre en sous-traitance.