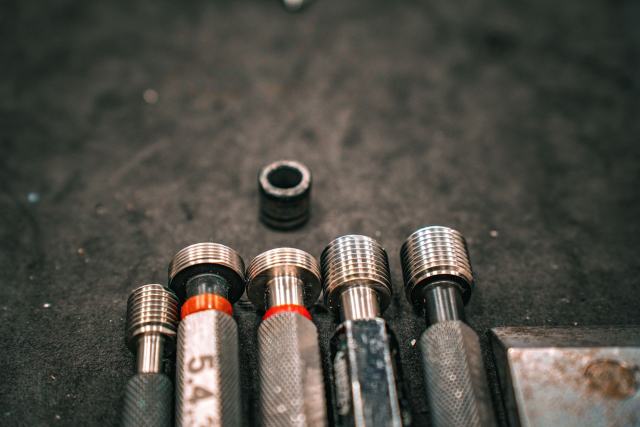
Un taraud à refouler forme le filet par déformation de la matière, sans enlèvement de copeaux : il convient aux matériaux ductiles (acier doux, inox austénitique, aluminium, cuivre), exige un perçage plus grand qu'en coupe et une lubrification soignée, et reste à écarter sur la fonte et les matières cassantes.
- Refoulement : pas de copeaux, filet plus résistant, outil plus durable, mais couple élevé et matière ductile obligatoire.
- Coupe : toutes matières, perçage plus petit, mais copeaux à évacuer, surtout en trou borgne.
- Le diamètre de perçage change entre les deux techniques : c'est l'erreur la plus fréquente.
Refouler ou couper : ce qui se passe réellement dans le trou
Le taraud de coupe fonctionne comme une série de petits outils de l'usinage par enlèvement de matière : ses arêtes détachent des copeaux que les goujures doivent évacuer. Le taraud à refouler n'a pas d'arête coupante. Son profil polygonal, avec des lobes de pression, pousse le métal qui flue vers le fond et le sommet du filet. Le filetage obtenu vient donc de la matière déplacée, pas de la matière retirée.
Cette technique a trois conséquences pratiques. Le filet est écroui en surface et ses fibres ne sont pas coupées, ce qui améliore sa tenue à l'arrachement et à la fatigue. Aucun copeau ne se forme, donc aucun risque de bourrage en fond de trou borgne. Enfin l'outil, plus massif et sans arête fragile, dure en général plus longtemps qu'un taraud de coupe dans la même matière. En contrepartie, le couple de taraudage est nettement plus élevé, et le sommet du filet présente une petite fente en forme de « griffe », normale et sans effet sur la tenue.
Quelles matières acceptent le taraud à refouler ?
La condition décisive est la ductilité : le métal doit pouvoir se déformer à froid sans se fissurer. Les fabricants retiennent en général un allongement à la rupture d'au moins 8 à 10 % et une résistance qui reste modérée. Pour les matériaux mécaniques courants, cela donne le classement suivant.
| Matière | Refoulement | Remarque |
|---|---|---|
| Acier doux, acier de construction | Très bien adapté | Cas d'usage le plus répandu |
| Acier inoxydable austénitique (304, 316L) | Adapté | Écrouissage fort : lubrification abondante |
| Aluminium corroyé, cuivre | Très bien adapté | Revêtement anti-collage conseillé |
| Laiton au plomb, bronze | Déconseillé | Matières à copeaux courts, peu ductiles |
| Fonte grise, aluminium de fonderie très siliceux | À exclure | La matière se fissure au lieu de fluer |
| Acier traité de haute résistance | Limité | Carbure revêtu ou taraud de coupe |
Pour l'inox 316L, la tentation est forte de refouler car les copeaux de coupe y sont longs et collants. C'est souvent le bon choix, à condition de respecter le diamètre de perçage et la lubrification : la nuance 316L et ses propriétés expliquent pourquoi elle durcit vite sous l'outil.
Le diamètre de perçage : l'erreur qui casse les tarauds
En coupe, le perçage d'un filetage métrique ISO se calcule simplement : diamètre nominal moins le pas (M8 x 1,25 donne 6,8 mm). En refoulement, la matière déplacée doit trouver de la place, donc le trou est plus grand. La règle approchée des fabricants est le diamètre nominal moins environ la moitié du pas, puis on affine avec la table de l'outil.
| Filetage métrique | Perçage en coupe | Perçage en refoulement (ordre de grandeur) |
|---|---|---|
| M5 x 0,8 | 4,2 mm | 4,6 à 4,65 mm |
| M6 x 1 | 5,0 mm | 5,5 à 5,55 mm |
| M8 x 1,25 | 6,8 mm | 7,35 à 7,4 mm |
| M10 x 1,5 | 8,5 mm | 9,3 mm |
| M12 x 1,75 | 10,2 mm | 11,1 à 11,2 mm |
La tolérance du perçage compte davantage qu'en coupe. Un trou trop petit fait exploser le couple et casse l'outil ; un trou trop grand donne un filet incomplet au sommet. Un contrôle au tampon lisse ou au calibre, comme en métrologie d'atelier, évite bien des surprises en série. La classe de tolérance du filet se lit sur la ref de l'outil : les tarauds à refouler sont souvent marqués 6HX ou 6GX, c'est-à-dire une position légèrement décalée pour compenser le retour élastique de la matière.
Comment utiliser un taraud à refouler en trou borgne ou traversant ?
Le refoulement s'emploie surtout sur machine : centre d'usinage, perceuse à taraudage automatique ou tête de taraudage sur une machine de fraisage. À la main, il reste possible en petit diamètre et en matière tendre, mais l'effort demandé et le risque de rupture le réservent aux dépannages. Quelques repères :
- Trous borgnes : choisir une entrée forme C (2 à 3 filets d'amorce) et prévoir une profondeur de perçage supérieure à la profondeur de filetage, car la matière refoulée remonte légèrement en fond.
- Trous traversants : même outil, sans contrainte d'évacuation ; une entrée plus longue réduit l'effort.
- Lubrification : huile de taraudage ou émulsion riche ; un taraud avec goujures de lubrification amène le fluide jusqu'au fond. Le choix du fluide de coupe pèse ici autant que l'outil.
- Vitesse : plus rapide qu'un taraud de coupe HSS dans la même matière, en synchronisation rigide ou avec un porte-taraud compensé.
Un chanfrein à l'entrée du trou est vivement conseillé : le refoulement fait légèrement gonfler la matière en surface, et sans chanfrein, un bourrelet gêne le montage de la pièce.
Types de tarauds à refouler et choix de l'outil
Dans un catalogue d'outillage, les informations qui aident à choisir tiennent en quelques codes. La norme de queue : DIN 371 (queue renforcée, petits diamètres) ou DIN 376 (queue passante, plus longue profondeur). Le matériau : HSS-E pour l'atelier général, HSS-E poudre pour les séries, carbure monobloc pour les grandes cadences et l'aluminium. Le revêtement : TiN en usage général, TiCN ou TiAlN pour l'acier et l'inox, un revêtement lisse ou DLC contre le collage de l'aluminium. Certaines gammes se repèrent à une bague couleur selon la matière ciblée.
Pour un premier produit, un taraud à refouler HSS-E revêtu, forme C, avec goujures de lubrification, couvre la plupart des taraudages métriques de M4 à M12 dans l'acier et l'inox. On pourra ajouter ensuite une version carbure pour les séries d'aluminium. Côté accessoires, un mandrin à compensation ou un porte-taraud à limiteur de couple protège l'outil ; il est utile d'afficher le couple sur la machine lors des premiers essais pour repérer un perçage trop juste.
Où acheter un taraud à refouler, et quelles astuces avant la première série ?
Les distributeurs d'outillage professionnel et les fabricants vendent ces outils en ligne comme en agence ; la qualité se juge moins au prix qu'à la clarté de la fiche technique. Avant d'acheter, une astuce simple : vérifier que la fiche donne la table de perçage, la classe de tolérance ISO, le type d'entrée et les matières conseillées. Une fiche muette sur ces points est un mauvais signe.
Autre astuce d'atelier : tester le formage sur une chute de la même matière, dans un trou aussi profond que sur la pièce, et contrôler le filet au tampon entre-n'entre-pas. Cette utilisation d'essai sert de base aux réglages de série et renforce la sécurité de l'outil. Les ateliers qui font à la fois du tournage et du fraisage gagnent à ajouter au magasin un jeu de tarauds à refouler dans les dimensions les plus demandées : grâce à leur durée de vie, l'avantage se mesure vite en nombre de pièces par outil. Le tableau de perçage plus haut et le tableau des matières servent de premier filtre.
Quand garder un taraud de coupe ?
La coupe reste la bonne solution dans les matières cassantes, sur des pièces à paroi mince qui se déformeraient sous la pression, quand le plan impose un filetage à tolérance 6H stricte, ou en maintenance sur site, avec une machine portative qui ne fournit pas le couple nécessaire. En pratique, un atelier général garde les deux familles et choisit pièce par pièce : refouler dès que la matière le permet et que la série le justifie, couper dans les autres cas.
Refouler à la main, solidité du filet, casse : cas d'atelier
Peut-on refouler un filetage à la main ?
C'est faisable en petit diamètre, jusqu'à M6 environ, dans l'aluminium ou l'acier doux, avec un tourne-à-gauche bien aligné et beaucoup d'huile. Au-delà, le couple nécessaire rend l'opération risquée et la machine s'impose.
Un filet refoulé est-il plus solide qu'un filet taillé ?
Oui dans la plupart des cas : la matière est écrouie et ses fibres suivent le profil du filet au lieu d'être coupées, ce qui améliore la résistance à l'arrachement et à la fatigue.
Pourquoi mon taraud à refouler casse-t-il ?
Les causes les plus courantes sont un diamètre de perçage trop petit, une lubrification insuffisante et une matière trop dure ou trop cassante. Vérifier d'abord le perçage, qui est plus grand qu'en coupe.