Un guide technique mécanique rassemble les formules de coupe, les tolérances ISO et les documents de référence qu'un technicien consulte avant de lancer une pièce. Sa valeur tient à la recherche des sources : ouvrage d'auteur reconnu, norme en vigueur, PDF de fabricant, vue en coupe lisible, portail où il faut se connecter.
- Trois familles de document : l'ouvrage de référence, la norme, la donnée du fabricant d'outils.
- Les calculs de base (vitesse de broche, avance table) tiennent en deux formules, à vérifier à chaque matière.
- Un guide utile se date : une norme révisée ou un nouveau grade de plaquette change les valeurs.
- La recherche d'une valeur doit prendre une minute : une aide-mémoire en français, classée par procédé, vue d'ensemble comprise.
Ce qu'un guide de référence doit contenir en usinage
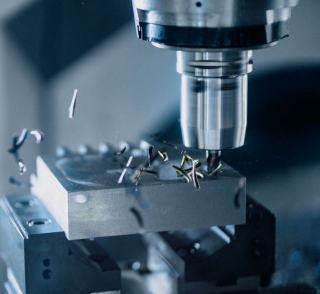
Un guide de référence en usinage commence par les deux calculs que l'on refait à chaque nouvelle pièce. La vitesse de broche N (tr/min) vaut 1000 x Vc / (pi x D), où Vc est la vitesse de coupe en m/min et D le diamètre de l'outil ou de la pièce en mm. L'avance table Vf (mm/min) vaut fz x Z x N, avec fz l'avance par dent et Z le nombre de dents. Ces relations servent au fraisage, au perçage et au tournage sur tour conventionnel ou CNC.
Un exemple chiffré fixe les ordres de grandeur : une fraise carbure de 20 mm à 4 dents, sur aluminium 7075 en ébauche à Vc = 250 m/min, tourne à 1000 x 250 / (3,14 x 20), soit environ 3 980 tr/min ; avec fz = 0,05 mm, l'avance table atteint 0,05 x 4 x 3 980, environ 800 mm/min. Sur acier 42CrMo4 (HB 280), une plaquette carbure revêtue TiAlN travaille vers 200 m/min avec 0,25 mm/tr en chariotage ; sur inox 316L, on descend vers 150 m/min et 0,15 mm/tr, arrosage abondant, pour limiter l'écrouissage. Les grades CBN sont réservés aux aciers trempés au-delà de 55 HRC, en finition dure avec des passes de 0,1 à 0,3 mm.
Ces valeurs restent des points de départ : le fabricant de la plaquette publie les siennes, et c'est sa fiche qui fait foi pour un grade donné.
Tolérances et ajustements : la partie la plus consultée
Les tolérances ISO forment le langage commun entre le bureau d'études et l'atelier. La norme ISO 286-1 définit les degrés de tolérance normalisés de IT01 (ultra-précision) à IT18 (pièces brutes), et les écarts fondamentaux notés de a à zc pour les arbres et de A à ZC pour les alésages. Le système de l'alésage normal (alésage en H) domine en construction mécanique, parce qu'un alésoir de cote fixe coûte moins à gérer qu'une gamme de calibres d'arbres. Les ajustements courants à faire figurer dans tout guide :
- H7/g6 : ajustement glissant, guidage en rotation avec un jeu faible et contrôlé ;
- H8/f7 : jeu fonctionnel pour les pièces coulissantes sous charge ;
- H7/k6 : ajustement incertain, montage au maillet, fréquent pour les bagues de roulement ;
- H7/p6 : serrage, montage à la presse ou par frettage.
Pour passer de la désignation au jeu réel en microns, la méthode est détaillée sur la page qui explique comment lire un ajustement H7 g6 et calculer son jeu. La portée d'une cote tolérancée dépend aussi de la cotation fonctionnelle : un dessin sans indication de référence laisse l'atelier deviner.
Où trouver les documents qui font foi
Les documents d'un guide d'atelier viennent de quatre sources, qui ne se valent pas sur la mise à jour ni sur l'accès. Le tableau les compare du point de vue du technicien qui doit trouver une valeur vite.
| Type de document | Ce qu'il apporte | Accès | Mise à jour |
|---|---|---|---|
| Ouvrage de référence (livre d'auteur) | Méthode, illustration, résistance des matériaux, cotation | Achat ou bibliothèque | À chaque réédition |
| Norme ISO ou NF | La règle opposable, le code de désignation | Payant, portail où se connecter | Révision suivie par l'organisme |
| Catalogue et PDF de fabricant | Données de coupe par grade et par matière | Gratuit, parfois après inscription | À chaque nouvelle gamme |
| Vidéo de démonstration | Geste, réglage, vue d'ensemble d'un montage | Gratuit en ligne | Variable, souvent aucune |
Côté ouvrages, trois titres reviennent dans les écoles françaises : le Guide du dessinateur industriel d'André Chevalier (Hachette Technique), le Guide du calcul en mécanique de Spenlé et Gourhant (Hachette Technique) et le Guide de mécanique de Jean-Louis Fanchon (Nathan). Avant d'en acheter un, la recherche par auteur et par titre dans le catalogue d'une bibliothèque universitaire permet d'en afficher la table des matières et de vérifier l'édition. Pour les normes, l'organisme de normalisation en France vend les textes ; il faut se connecter à son espace pour les consulter, et la veille normative prévient par courriel quand une norme suivie est révisée.
Organiser le support pour l'atelier connecté
Un support d'atelier efficace se consulte au poste, pas au bureau. Dans un atelier connecté, la fiche de réglage peut s'afficher sur l'écran de la commande numérique ou sur une tablette, et la GMAO de maintenance sait connecter un document à une machine : le technicien retrouve la vue éclatée de la broche ou le plan de graissage depuis le bon de travail. Quelques règles évitent le désordre :
- une catégorie par procédé (tournage, fraisage, rectification, contrôle), puis une fiche par matière ;
- un titre explicite et une date sur chaque fiche, avec le nom de l'auteur qui l'a validée ;
- un lien vers le PDF d'origine du fabricant plutôt qu'une copie qui vieillira sans que personne ne le voie ;
- un nombre limité de valeurs par fiche : celle que l'opérateur doit afficher en un coup d'oeil.
Le partage passe par un dossier commun en lecture seule et par un mail ou un courriel d'information quand une fiche change. Les normes ISO de qualité comme ISO 9001 demandent justement de maîtriser les informations documentées : savoir quelle version est en vigueur et qui l'a approuvée. Le grand avantage de ce partage : chacun peut suivre les modifications sans recherche, un mail ou un courriel de diffusion suffit, et le site intranet garde l'historique. Les nouveaux arrivants y gagnent un point d'entrée unique, et le professionnel expérimenté garde la main sur le détail des réglages.
Les principes de mécanique classique à ne pas oublier
La mécanique classique fournit la partie stable d'un guide technique : statique (équilibre des forces et des moments sur une pièce ou un montage), dynamique (inertie au démarrage d'un axe, efforts de coupe variables) et résistance des matériaux (contrainte, flexion, flambage). Ces chapitres changent peu d'une édition à l'autre, contrairement aux données de coupe. Un calcul de flexion d'un arbre ou de pression de contact sur une clavette se refait à la main avant de confier le dimensionnement à un logiciel : c'est la seule façon de repérer un résultat aberrant.
Pour la maintenance, la même logique vaut : avant d'acheter une machine, une liste de points à contrôler issue d'un guide évite les mauvaises surprises, comme le montrent les contrôles d'une fraiseuse CNC d'occasion avant achat (jeu des vis à billes, géométrie, historique de la broche). Un tel système de fiches, tenu à jour chaque jour de production, finit par valoir plus que n'importe quel manuel acheté.
Manuels, normes et vidéos : réponses aux doutes de l'atelier
Un manuel de mécanique gratuit en PDF suffit-il ?
Un manuel gratuit en PDF suffit pour réviser les principes et les formules, s'il cite son auteur et sa date. Pour une tolérance ou une désignation de matière, seule la norme en vigueur fait foi : un PDF ancien peut reprendre une désignation remplacée depuis.
Une vidéo peut-elle remplacer un guide écrit ?
Une vidéo montre un geste ou un réglage mieux qu'un texte, mais elle ne donne ni tolérance ni valeur traçable. Elle complète la fiche écrite, à laquelle on la relie par un lien.
À quelle fréquence mettre à jour un guide technique ?
Un guide technique se relit à chaque révision d'une norme suivie et à chaque changement de gamme d'outils. Une relecture annuelle des fiches de coupe, datée sur chaque document, évite de travailler avec des valeurs périmées.