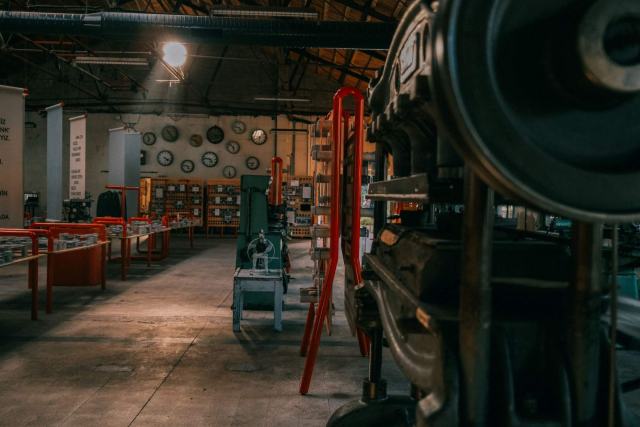
Un atelier d'usinage est une unité de mécanique générale et industrielle qui façonne des pièces par enlèvement de matière : fraisage, tournage, rectification, alésage. Sa valeur tient à la précision obtenue, au parc de machines et aux postes de travail, établi compris, où chaque pièce est préparée, montée et contrôlée.
Atelier usinage, pièce par pièce
- Les techniques de base (fraisage, tournage, rectification, alésage) couvrent l'essentiel des pièces mécaniques, de la pièce unitaire à la série.
- Un bon sous-traitant se juge sur son parc, ses moyens de contrôle et sa capacité à tenir un délai, pas sur une plaquette.
- Le poste d'établi, souvent négligé, conditionne la qualité du montage et du contrôle : un établi métallique reconditionné et contrôlé y tient très bien sa place.
Quels services propose un atelier d'usinage ?
Un atelier d'usinage propose d'abord la fabrication de pièces mécaniques à partir d'un plan ou d'un modèle 3D : le client fournit une définition, l'atelier transforme un brut (barre, bloc, tube, pièce moulée ou mécano-soudée) en pièce finie aux cotes demandées. C'est le cœur du métier de la mécanique générale, celui que l'on trouve dans les zones industrielles de toute la France.
Autour de cette production, la plupart des entreprises d'usinage ajoutent des services qui font la différence pour un donneur d'ordre :
- la réalisation de prototypes et de pièces unitaires, souvent pour un bureau d'études qui valide une nouvelle conception avant la série ;
- les petites et moyennes séries, avec des programmes de commande numérique réutilisables d'une commande à l'autre ;
- la réparation et la reproduction de pièces d'usure pour la maintenance industrielle, parfois sans plan, d'après la pièce cassée ;
- l'assemblage de sous-ensembles, avec ajustements, montage de roulements et contrôle fonctionnel ;
- la sous-traitance de finitions comme le traitement thermique, le traitement de surface ou la peinture, confiées à des partenaires et coordonnées par l'atelier.
Certaines entreprises vont plus loin et intègrent un service d'étude : reprise de plans, choix de la matière, optimisation d'une pièce pour la rendre plus simple à fabriquer. Pour un client industriel, cette étude en amont évite des allers-retours coûteux, car une cote mal tolérancée ou un congé impossible à usiner se voient tout de suite au poste de programmation. Les sociétés les mieux équipées participent également à la conception : un bureau d'études interne propose une solution de fabrication dès la création du produit, ce qui simplifie la conception des pièces les plus complexes et accélère la mise en production.
Les techniques d'usinage utilisées en atelier
Les techniques d'usinage d'un atelier se rangent en quelques familles, toutes fondées sur un outil coupant ou abrasif qui retire de la matière. La géométrie de la pièce compte plus qu'une préférence : une pièce de révolution part au tour, une pièce prismatique au centre de fraisage, une surface de très haute précision à la rectifieuse.
Fraisage et tournage, les deux piliers
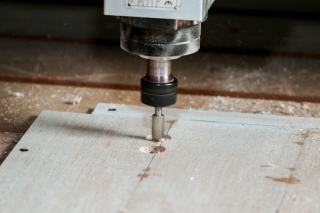
Le fraisage met en rotation l'outil (la fraise) et déplace la pièce ou la broche sur plusieurs axes : trois axes pour les poches, rainures et surfaçages, quatre ou cinq axes pour les formes complexes que l'on veut usiner en une seule prise. Les bases du choix d'une fraise et des conditions de coupe pèsent directement sur l'état de surface et sur la durée de vie de l'outil.
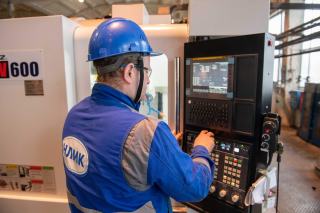
Le tournage fait l'inverse : la pièce tourne, l'outil reste fixe et avance le long de la pièce. Arbres, axes, bagues, entretoises, pièces filetées : tout ce qui est cylindrique passe par un tour, traditionnel pour les pièces unitaires, à commande numérique pour la série. Les centres de tournage-fraisage combinent aujourd'hui les deux et réduisent le nombre de reprises.
Rectification, alésage et procédés complémentaires
La rectification travaille à la meule pour atteindre des tolérances et des états de surface que le fraisage ne donne pas, sur des portées de roulement ou des pièces traitées. L'alésage calibre un trou existant pour obtenir un diamètre précis et une bonne coaxialité. Autour de ces procédés, un atelier peut disposer d'électroérosion, de découpe laser pour les flans en tôle, de presse pour l'emmanchement, de soudure pour les bâtis.
| Technique | Pièces typiques | Point fort |
|---|---|---|
| Fraisage 3 à 5 axes | Plaques, carters, supports, moules | Formes prismatiques et complexes |
| Tournage | Axes, arbres, bagues, raccords | Pièces de révolution, cadence en série |
| Rectification | Portées, guides, pièces traitées | Haute précision et finition fine |
| Alésage | Logements de roulement, paliers | Diamètre et coaxialité maîtrisés |
| Électroérosion | Matrices, empreintes, aciers trempés | Matériaux durs, angles vifs |
| Découpe laser | Flans de tôle, platines | Rapide sur métal en feuille |
Quels types de pièces peuvent être usinées ?
Presque toutes les pièces mécaniques peuvent être usinées, à condition que l'outil puisse atteindre les surfaces à former. Les limites viennent de la géométrie (une cavité fermée, un angle intérieur parfaitement vif), des dimensions de la machine et de la matière.
Côté matière, l'usinage de pièces métalliques domine : pièces en acier de construction, pièces en inox, pièces en aluminium, en laiton, en bronze, en cuivre ou en titane pour l'aéronautique et le médical. Chaque métal a son comportement : l'aluminium se coupe vite mais colle à l'outil, l'inox écrouit et chauffe, le titane impose des vitesses prudentes. L'usinage plastique (polyamide, POM, PEEK, PEHD) est une spécialité à part entière, avec ses propres outils et un bridage plus doux pour ne pas déformer la pièce. Le plastique technique remplace souvent le métal dans l'industrie alimentaire ou chimique, où il résiste mieux à la corrosion que certains métaux, et un atelier qui travaille les deux offre une solution unique au client qui mélange métal et polymères dans un même ensemble.
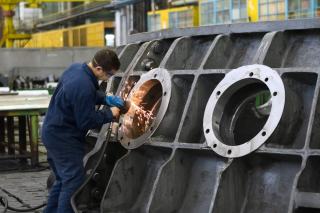
Côté taille, on distingue la petite mécanique de précision, où les pièces tiennent dans la main, et l'usinage de grandes dimensions, réservé aux ateliers équipés de fraiseuses à portique ou d'aléseuses capables de prendre des bâtis de plusieurs mètres. Côté quantité, l'éventail va de la pièce unitaire à la grande série, en passant par les petites séries qui forment le quotidien de la plupart des ateliers.
Les secteurs clients se reflètent dans ce mélange : automobile et poids lourds, machines spéciales, énergie, agroalimentaire, ferroviaire, outillage. Un atelier généraliste en sert plusieurs ; un atelier spécialisé se concentre sur un composant ou une matière et y gagne en savoir-faire.
Comment se déroule le processus d'usinage, du plan à la livraison ?
Le processus d'usinage d'une pièce suit une suite d'étapes assez stable d'un atelier à l'autre, que la commande porte sur un prototype ou sur une série.
- Étude du plan : lecture des cotes, des tolérances, des états de surface et des traitements demandés, puis vérification de la faisabilité et de la gamme de fabrication.
- Chiffrage : temps machine, matière, outillage spécifique et sous-traitance éventuelle sont estimés pour établir le devis.
- Programmation : sur commande numérique, le programmeur prépare les trajectoires en FAO et choisit outils et paramètres de coupe.
- Préparation : débit de la matière, préparation des montages de bridage, mise en place des outils et réglage des origines.
- Usinage : ébauche, demi-finition, finition, avec contrôles intermédiaires sur les cotes critiques.
- Contrôle et finition : ébavurage, mesure au pied, au micromètre ou sur machine tridimensionnelle, puis rapport de contrôle si le client l'exige.
- Traitement et livraison : traitement de surface ou thermique éventuel, conditionnement, expédition.
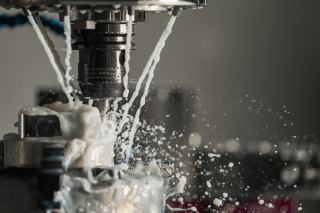
Plusieurs de ces étapes se déroulent hors machine, sur un établi : ébavurage, assemblage, contrôle dimensionnel, montage des pièces sur leurs sous-ensembles. La lubrification joue aussi son rôle pendant la coupe, et un bon choix entre émulsion, huile entière et coupe à sec protège à la fois l'outil et l'état de surface.
Quels sont les délais de fabrication en usinage ?
Les délais de fabrication en usinage dépendent surtout de la charge de l'atelier, de la disponibilité de la matière et des opérations sous-traitées, bien plus que du temps de coupe lui-même. Une pièce qui demande deux heures de machine peut attendre plusieurs semaines si elle doit passer par un traitement thermique chez un partenaire saturé.
Trois facteurs font varier le délai d'une commande :
- la matière : une nuance courante en stock part tout de suite, un alliage rare ou une grande dimension peut demander un approvisionnement ;
- les reprises externes : traitement thermique, anodisation, zingage, rectification sous-traitée ajoutent chacun leur file d'attente ;
- la complexité : une pièce cinq axes ou une tolérance serrée impose un temps de programmation et de contrôle plus long.
Beaucoup d'ateliers proposent un service de dépannage rapide pour une pièce de remplacement qui immobilise une ligne de production. Cette réactivité se négocie à l'avance : un client régulier, dont les plans sont déjà programmés, obtient plus facilement une pièce en urgence qu'un nouveau contact qui envoie un plan incomplet un vendredi soir.
Comment choisir un atelier d'usinage pour ses pièces ?
Choisir un atelier d'usinage revient à vérifier qu'il sait faire votre pièce, qu'il sait le prouver et qu'il tiendra le délai. Les critères qualité se lisent sur place plus que dans une brochure.
- Le parc machines
- Il dit ce que l'atelier peut fabriquer : nombre d'axes, courses, capacité de tournage, présence d'une rectifieuse. Un parc récent n'est pas une garantie en soi ; un parc entretenu et adapté à vos pièces l'est davantage, et une machine d'occasion révisée peut tenir ses tolérances des années.
- Les moyens de contrôle
- Machine tridimensionnelle, rugosimètre, bancs de mesure, salle tempérée : sans moyens de mesure, une tolérance au centième reste une promesse. Demandez un exemple de rapport de contrôle.
- Les certifications
- Une certification ISO 9001:2015 atteste d'un système de management de la qualité ; les secteurs aéronautique (EN 9100) ou médical (ISO 13485) imposent leurs propres référentiels.
- La proximité
- Un atelier d'usinage à proximité facilite les visites, les retouches et les livraisons urgentes ; pour une pièce très technique, la compétence prime sur la distance.
Pour trouver un atelier près de chez soi, les annuaires professionnels, les fédérations régionales de la sous-traitance et les salons de la mécanique restent les sources les plus fiables. Le premier contact gagne à être précis : un plan coté, une matière, une quantité, un délai visé et la mention des contrôles attendus permettent d'obtenir un devis comparable d'un atelier à l'autre. Une méthode simple consiste à faire appel à deux ou trois ateliers sur la même pièce test, puis à consulter le site de chaque société pour vérifier ses références sectorielles.
L'établi, poste central d'un atelier d'usinage
L'établi est le poste où convergent toutes les opérations qui ne se font pas sur machine : préparation des bruts, montage des outils, ébavurage, assemblage, contrôle des pièces. Dans un atelier d'usinage, il encaisse des chocs d'outils lourds, des vibrations, des charges ponctuelles importantes, des projections d'huile de coupe et des copeaux encore chauds.
Peu de matériaux tiennent dans ces conditions année après année. Une structure en acier mécano-soudé, avec une peinture époxy, résiste à la fois aux contraintes mécaniques et aux produits industriels, ce qui explique sa place de référence en atelier professionnel, loin devant le bois seul ou les plateaux composites en usage intensif. Les fiches techniques des fabricants annoncent des charges admissibles très variables, des modèles légers aux établis lourds : c'est la donnée à lire avant toute autre.
Un établi en acier ne s'use pas comme un consommable. Dans beaucoup d'ateliers, des modèles posés depuis longtemps servent encore tous les jours après un simple changement de plateau. Un plateau se remplace, des glissières de tiroir se changent, une peinture se refait : la valeur de l'établi tient à son ossature, et l'acier la garde intacte. Le même raisonnement vaut pour les machines, et une fraiseuse à commande numérique achetée d'occasion se juge elle aussi sur sa structure et ses contrôles plutôt que sur son âge.
Établi métallique reconditionné ou neuf ?
Un établi métallique reconditionné offre, dans un atelier d'usinage, les performances d'un modèle neuf à trois conditions : un châssis sain, une capacité de charge vérifiée et un reconditionneur sérieux. Un reconditionnement digne de ce nom commence par la récupération de mobilier industriel de qualité, issu de cessations d'activité ou de renouvellements de parc. Chaque poste est démonté, contrôlé pièce par pièce (châssis, soudures, glissières, planéité du plateau), réparé ou remplacé là où il le faut, nettoyé, traité contre la corrosion, souvent repeint en époxy.
Le marché propose aujourd'hui côte à côte le neuf, l'occasion et l'établi métallique reconditionné, parfois chez un même fournisseur qui reprend aussi l'ancien matériel. Cette diversité laisse une solution intermédiaire : équiper à neuf un poste critique, reconditionner les autres, sans multiplier les interlocuteurs.
| Critère | Neuf | Reconditionné par un professionnel | Occasion entre particuliers |
|---|---|---|---|
| Budget | Le plus élevé | Nettement plus bas à équipement égal | Le plus bas |
| Contrôle de l'état | Garanti par le fabricant | Contrôlé et documenté | À vérifier soi-même |
| Délai de mise en service | Variable, parfois sur commande | Souvent court, produit en stock | Immédiat, sans garantie |
| Impact matière | Acier neuf à produire | Ossature réutilisée | Ossature réutilisée |
Les points à vérifier avant d'acheter
Un établi destiné à un atelier d'usinage se contrôle sur trois points. L'ossature d'abord : un châssis voilé, des soudures reprises à la va-vite ou un plateau qui n'est plus plan rendent le poste inexploitable pour un travail de précision, car la planéité conditionne la qualité du montage et de la mesure. La charge admissible ensuite : la fiche technique doit l'annoncer clairement, et elle doit couvrir l'usage le plus lourd, pas la moyenne. Le sérieux du reconditionneur enfin : un professionnel détaille les opérations réalisées sans détour.
Deux détails pratiques complètent l'examen. La hauteur du plateau, pour un travail debout sur une journée complète, mérite un modèle réglable si plusieurs opérateurs se relaient. Les éléments mobiles, eux, disent l'état réel du poste : un tiroir qui coulisse sans jeu et une fixation d'étau ferme valent mieux qu'une peinture flambant neuve. Une fois l'établi en place, le panorama des procédés d'enlèvement de copeaux aide à organiser les postes autour des machines selon le flux des pièces.
Sous-traitance et poste d'établi : trois doutes concrets
Faut-il un plan complet pour consulter un atelier d'usinage ?
Un plan coté avec tolérances, matière et état de surface donne le devis le plus juste. Sans plan, un atelier peut partir d'une pièce existante, la relever et la reproduire, mais l'étude ajoute du temps et le résultat dépend de l'usure de la pièce modèle.
Un établi métallique reconditionné est-il aussi solide qu'un modèle neuf ?
Dans la grande majorité des cas, un établi reconditionné retrouve une solidité très proche du neuf, car une structure en acier mécano-soudé est conçue pour servir plusieurs décennies. La condition tient au reconditionnement : contrôle du châssis, des soudures et du plateau par un fournisseur qui garantit le matériel.
Le reconditionné convient-il à un usinage intensif ?
Un établi reconditionné convient à un usage quotidien intensif si sa charge admissible couvre l'outillage et les pièces les plus lourdes, si la structure et la planéité du plateau sont saines, et si le reconditionneur documente son travail. Pour des pièces volumineuses, mieux vaut viser un modèle de la gamme lourde.