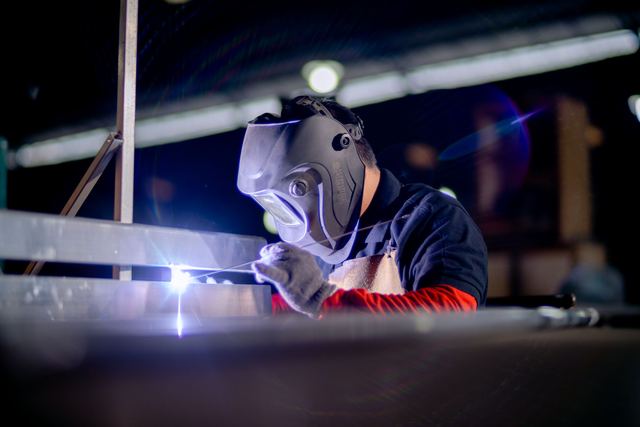
Trois critères orientent toute soudure industrielle : le métal de la pièce, son épaisseur et le volume de production. Le soudage TIG sert la précision sur inox et aluminium, le MIG-MAG la cadence sur acier, l'arc submergé les fortes épaisseurs et le laser les séries de pièces métalliques fines.
Repères de l'atelier
- Le procédé se choisit d'après le métal, l'épaisseur, la position de travail et la cadence, jamais par habitude.
- Un assemblage soudé engage la responsabilité de l'entreprise : mode opératoire qualifié, soudeur qualifié, contrôle des cordons.
- Le métier de soudeur industriel s'apprend en formation qualifiante ou en titre professionnel, puis se valide par des qualifications par procédé.
Soudure industrielle et soudage : de quoi parle-t-on exactement ?
La soudure industrielle désigne l'ensemble des techniques qui assemblent de façon permanente deux pièces métalliques par fusion locale, avec ou sans métal d'apport. À la différence du vissage ou du rivetage, l'assemblage soudé ne se démonte pas : le métal des deux bords fond, se mélange dans le bain de fusion puis se solidifie en un cordon qui assure la continuité de la matière. Dans le langage de l'atelier, on dit « soudage » pour l'opération et « soudure » pour le résultat, mais les deux mots s'emploient l'un pour l'autre.
Le soudage industriel se distingue du soudage de dépannage par ses exigences. Une soudure de production doit être reproductible sur des centaines de pièces, respecter un mode opératoire écrit et passer un contrôle défini à l'avance. C'est ce qui fait de la soudure un métier technique à part entière dans la mécanique, la chaudronnerie, la tuyauterie industrielle et la construction métallique.
Les secteurs qui en dépendent sont nombreux : fabrication de structures et de charpentes, appareils à pression, industrie navale, ferroviaire, automobile, agroalimentaire (tuyauterie inox), énergie et nucléaire. Dans chacun, la soudure se prépare en amont : découpe des tôles, chanfreinage des bords, pointage, puis soudage proprement dit et parfois traitement thermique. Les ateliers qui préparent leurs bords par découpe laser de la tôle et du tube gagnent en accostage, donc en qualité de cordon.
Quels sont les types de soudure industrielle ?
Les types de soudure industrielle se classent d'abord par la source d'énergie qui fait fondre le métal : arc électrique, faisceau laser, flamme, friction ou résistance. Les procédés électriques dominent largement en atelier, parce qu'ils couvrent presque toutes les nuances et toutes les épaisseurs avec un poste de coût raisonnable.
Le soudage TIG, la précision avant la vitesse
Le soudage TIG (Tungsten Inert Gas) utilise une électrode en tungstène qui ne fond pas et un gaz inerte, généralement de l'argon, qui protège le bain de fusion de l'air. Le soudeur apporte le métal d'apport à la main, sous forme de baguette, ou s'en passe sur les tôles fines. Le cordon est propre, sans projection, avec une faible dilution : c'est le procédé de référence pour les aciers inoxydables, le titane et la tuyauterie alimentaire ou pharmaceutique. Sa limite tient à la vitesse : souder en TIG demande du temps et une main très entraînée.
Le soudage MIG-MAG, le procédé de la production
Le soudage MIG-MAG est un procédé semi-automatique : un fil fusible, dévidé en continu par la torche, sert à la fois d'électrode et de métal d'apport. Le MIG (Metal Inert Gas) emploie un gaz inerte, surtout pour les alliages légers ; le MAG (Metal Active Gas) un mélange actif d'argon et de dioxyde de carbone, pour les aciers. Facile à robotiser, ce procédé assure l'essentiel des travaux de charpente, de chaudronnerie et de fabrication en série. Il reste sensible aux courants d'air, ce qui le rend moins adapté aux chantiers extérieurs.
Le soudage à l'électrode enrobée, outil du chantier
Le soudage à l'électrode enrobée, appelé MMA ou « soudure à la baguette », utilise une électrode dont l'enrobage fond en même temps que l'âme et crée sa propre protection gazeuse. Le poste est léger, le procédé tolère le vent et l'humidité : c'est le procédé du chantier, de la maintenance et des réparations sur site. En contrepartie, il faut changer d'électrode régulièrement et piquer le laitier après chaque passe, ce qui limite la productivité.
Le faisceau laser et le flux en poudre, deux extrêmes
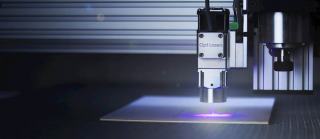
Le soudage laser concentre un faisceau sur une tache de quelques dixièmes de millimètre : le cordon est étroit, la zone affectée thermiquement réduite et la déformation des pièces minimale. Il s'impose sur les grandes séries de pièces fines, en automobile, dans le médical et pour les batteries, mais demande un investissement lourd et un accostage très précis. À l'opposé, l'arc submergé travaille sous une couche de flux en poudre qui couvre la zone de fusion : fort taux de dépôt, peu de fumées visibles, réservé aux joints longs en position à plat, sur tubes de gros diamètre, réservoirs et poutres.
Comparer les procédés de soudage selon le besoin
Le choix d'un procédé de soudage se fait en croisant le métal, l'épaisseur, la position de soudage et la cadence attendue. Le tableau ci-après met côte à côte les procédés que l'on rencontre le plus souvent dans un atelier de mécanique ou de chaudronnerie.
| Procédé | Métaux typiques | Épaisseur | Cadence | Usage principal |
|---|---|---|---|---|
| TIG | Inox, titane, aluminium, cuivre | Fine à moyenne | Faible | Tuyauterie inox, pièces de précision |
| MIG-MAG | Aciers, alliages légers (MIG) | Moyenne à forte | Élevée, robotisable | Charpente, chaudronnerie, séries |
| Électrode enrobée | Aciers, fontes | Moyenne à forte | Faible à moyenne | Chantier, maintenance, réparation |
| Laser | Tôles fines d'acier et d'alliage | Fine | Très élevée | Automobile, médical, batteries |
| Arc submergé | Aciers non alliés | Forte | Élevée en joint long | Tubes, réservoirs, navires |
Un même atelier combine souvent plusieurs procédés : passe de racine en TIG sur une tuyauterie, remplissage en MAG ou à l'électrode enrobée, finition reprise à la meule. La technique retenue figure dans le descriptif de mode opératoire de soudage (DMOS), qui fixe les paramètres pour chaque type de joint.
Quels matériaux pour la soudure industrielle ?
Les matériaux de la soudure industrielle sont d'abord les aciers, qui représentent la majorité des assemblages métalliques en charpente et en fabrication mécanique. L'acier de construction non allié se soude bien avec tous les procédés courants ; plus sa teneur en carbone augmente, plus il devient sensible à la fissuration à froid, ce qui impose parfois un préchauffage des pièces et un refroidissement lent.
- Aciers inoxydables
- Soudés en TIG ou en MIG avec un gaz adapté, ils exigent de maîtriser l'apport de chaleur pour garder leur résistance à la corrosion. La nuance austénitique décrite dans notre fiche sur l'acier inoxydable 316L et sa composition est l'une des plus soudées en tuyauterie alimentaire et chimique.
- Aluminium et alliages
- Bon conducteur de la chaleur et recouvert d'une couche d'oxyde réfractaire, l'aluminium se soude en TIG en courant alternatif ou en MIG pulsé. La préparation (brossage, dégraissage) compte autant que le procédé.
- Titane, cuivre et métaux spéciaux
- Le titane demande une protection gazeuse renforcée, y compris à l'envers du cordon ; le cuivre, très conducteur, réclame une énergie élevée. Ces matériaux restent du domaine d'ateliers spécialisés.
- Fontes
- Fragiles et chargées en carbone, elles se soudent surtout en réparation, avec des électrodes spécifiques au nickel et un contrôle strict de la température.
Le métal d'apport se choisit d'après le métal de base : même famille, même résistance mécanique, et une composition compatible avec le service de la pièce (température, corrosion, fatigue). Une erreur sur ce point produit un cordon apparemment sain qui fissure en service. Assembler deux nuances différentes, un acier noir et un acier inoxydable par exemple, impose un fil de transition choisi pour ce couple précis.
Soudure, qualité et normes : ce que vérifie un donneur d'ordre
La qualité d'une soudure industrielle se démontre par écrit, avant même la production. Un donneur d'ordre qui confie des travaux de soudage à un sous-traitant regarde trois points : le mode opératoire, la qualification du soudeur et le contrôle des cordons. La série de normes ISO 3834 définit les exigences de qualité en soudage par fusion ; la qualification d'un mode opératoire relève de la norme EN ISO 15614, et celle des soudeurs sur les aciers de la norme NF EN ISO 9606-1, qui a remplacé l'ancienne NF EN 287-1.
La qualification d'un soudeur porte sur un procédé, un type de joint, une position et une plage d'épaisseurs : un soudeur qualifié en MAG à plat n'est pas, de ce seul fait, qualifié en TIG au plafond. L'épreuve se passe sur une éprouvette examinée par un organisme habilité, puis la qualification se maintient dans le temps par un suivi de l'activité. Une entreprise certifiée ISO 9001 garde en plus la trace de ces qualifications dans son système qualité.
Les contrôles non destructifs vérifient ensuite les cordons sans les détruire : examen visuel, ressuage et magnétoscopie pour les défauts débouchants, radiographie et ultrasons pour les défauts internes (manque de fusion, porosités, inclusions). Les principes de mesure et de réception d'une pièce sont détaillés dans notre page sur le contrôle qualité d'une pièce mécanique, de la cote au rapport.
Soudure industrielle : réponses aux questions de l'atelier
Quelle différence entre le soudage MIG et le soudage MAG ?
Le soudage MIG et le soudage MAG utilisent le même poste et le même fil fusible ; seul le gaz change. Le MIG emploie un gaz inerte (argon, hélium), pour les alliages légers ; le MAG un gaz actif, mélange d'argon et de dioxyde de carbone, pour les aciers.
Quel procédé choisir pour souder de l'inox fin ?
Sur ces tôles minces, le TIG reste la référence en petite série, pour son cordon propre et sa faible dilution ; le laser prend le relais dès que les volumes justifient l'investissement, avec moins de déformation des tôles.
Un soudeur doit-il être qualifié pour travailler en industrie ?
Un soudeur qui travaille sur des ouvrages soumis à une norme (appareils à pression, charpente, nucléaire) doit détenir une qualification selon la norme NF EN ISO 9606-1 sur les aciers, délivrée après une épreuve contrôlée par un organisme habilité.
Comment devenir soudeur industriel ?
Devenir soudeur industriel passe par une formation qualifiante qui apprend à lire un plan, préparer les bords, régler un poste et souder dans toutes les postures de travail. Plusieurs voies existent, avant ou après le bac, en formation initiale comme en reconversion.
- Le CAP et le bac professionnel : le CAP réalisations industrielles en chaudronnerie ou soudage, puis le bac pro technicien en chaudronnerie industrielle, forment en lycée professionnel ou en apprentissage.
- Le titre professionnel : délivré par le ministère du Travail et inscrit au répertoire national des certifications professionnelles, le titre de soudeur assembleur industriel se prépare notamment à l'AFPA. Il se valide devant un jury paritaire après une mise en situation professionnelle.
- Les certificats de qualification paritaire de la métallurgie (CQPM), conçus par la branche, ciblent un procédé ou un poste précis.
- Les qualifications par procédé, enfin, se passent en entreprise ou en centre agréé et complètent le diplôme : ce sont elles que le donneur d'ordre demande.
Le soudeur travaille rarement seul : il s'insère dans une équipe de chaudronnerie, de tuyauterie ou de mécano-soudure, entre le traceur, le monteur et le contrôleur. Les compétences de base (lecture de plan, métrologie, sécurité) recoupent celles décrites pour une formation en mécanique industrielle, ce qui facilite les passerelles entre métiers.
Quelle est la durée de formation soudeur ?
La durée d'une formation de soudeur dépend de la voie choisie et du niveau de départ. Un CAP se prépare en deux ans en formation initiale, un bac professionnel en trois ans. En formation continue, le titre professionnel se prépare sur plusieurs mois ; le nombre d'heures de formation varie selon l'organisme et selon que le stagiaire suit un parcours standard ou un parcours renforcé, plus long pour un débutant complet. Les fiches du répertoire tenu par France compétences et les pages des organismes (AFPA, GRETA, centres de la métallurgie) donnent la durée exacte de chaque session : c'est elle qui fait foi, pas une moyenne.
Une qualification par procédé, à l'inverse, se prépare en quelques jours à quelques semaines pour un soudeur déjà formé, selon la difficulté de la position et du métal. Le temps passé à souder sur éprouvettes compte davantage que la durée affichée : un soudeur se forme surtout par la répétition du geste, sous le regard d'un formateur.
Métier de soudeur : avantages, conditions de travail et débouchés
Le métier de soudeur fait partie des métiers de l'industrie pour lesquels les employeurs peinent à recruter : les fiches métier de France Travail le classent régulièrement parmi les profils recherchés, en production comme en maintenance. Cette tension sur l'emploi soudeur profite aux candidats qualifiés, qui peuvent choisir entre l'atelier, le chantier et le déplacement. Le salaire du soudeur évolue surtout avec les qualifications détenues, la maîtrise de procédés exigeants comme le TIG sur tube et l'expérience sur des ouvrages soumis à norme.
Les conditions de travail demandent d'être pris en compte avant de s'engager : fumées de soudage, rayonnement ultraviolet, bruit, chaleur et positions parfois inconfortables. Le travail du soudeur se fait avec un équipement de protection individuelle complet (masque à filtre automatique, gants, vêtements ignifugés) et, en atelier, sous aspiration des fumées à la source. Côté évolution, le soudeur expérimenté peut devenir chef d'équipe, coordinateur en soudage, inspecteur ou programmeur de robots de soudage.
Le secteur du soudage offre aussi des opportunités hors de l'industrie lourde : maintenance des installations, agroalimentaire, énergies renouvelables, réparation navale. Partout, la demande porte sur des soudeurs capables de travailler en sécurité et de produire un cordon qui passe le contrôle du premier coup.
Choisir une entreprise de soudure industrielle
Une entreprise de soudure industrielle se choisit sur des preuves plutôt que sur une promesse. Les meilleures entreprises de soudure sont celles qui documentent leur travail : certification selon la série ISO 3834, modes opératoires qualifiés pour les métaux et épaisseurs visés, soudeurs qualifiés en cours de validité et contrôles non destructifs intégrés ou sous-traités à un laboratoire reconnu.
- Demander la liste des qualifications de modes opératoires couvrant le procédé, le métal et la plage d'épaisseurs du projet.
- Vérifier les moyens de l'atelier : postes, robots, positionneurs, capacité de levage et de traitement thermique.
- Préciser dès la consultation le niveau de contrôle attendu et la documentation à livrer avec les pièces (certificats matière, rapports de contrôle).
- Tenir compte des opérations voisines : une sous-traitance de soudure qui maîtrise aussi la découpe, le pliage et la reprise d'usinage des pièces soudées évite les allers-retours entre ateliers.
Pour une production de série, la capacité à robotiser le soudage MIG-MAG pèse lourd ; pour des pièces unitaires en acier inoxydable ou en titane, c'est la compétence des soudeurs TIG qui fait la différence. Dans les deux cas, une soudure industrielle réussie se juge au même critère : un assemblage conforme au plan, à la norme et au service attendu de la pièce.