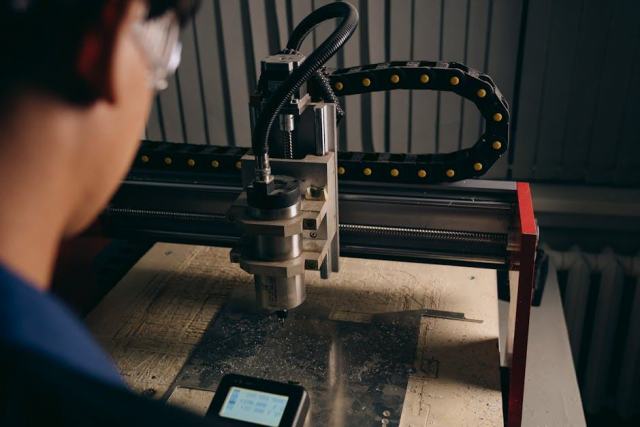
L'outillage industriel désigne ce qu'une entreprise industrielle monte sur son équipement de production ou confie à ses équipes : outils coupants, porte-outils, montages, instruments de mesure, outillage de maintenance industrielle et fournitures industrielles. Distinct du matériel industriel, chaque outil se choisit d'après la pièce, les matériaux et la production visée.
Quatre familles à distinguer dans un site industriel
- production industrielle : coupe, porte-outils, montages de serrage ;
- contrôle qualité : instruments de mesure, calibres, presetteur ;
- maintenance : clés, extracteurs, pneumatique et électroportatif ;
- équipement industriel porteur : machines, compresseurs, convoyeurs.
Plan de l’article
- Outillage industriel et matériel industriel : la différence qui structure les…
- Les outils de production : coupe, porte-outils et montages
- Outillage de mesure : contrôler la pièce et l'outil
- Outils de maintenance industrielle et outillage pneumatique
- Sécurité, qualité et productivité : l'effet de l'outillage sur la ligne
- Au-delà du métal : bois, matériaux composites et travaux de chantier
- Comment choisir des outils industriels ?
- Gérer un parc d'outils : l'angle que les catalogues oublient
- Fournisseurs d'outillage industriel : fabricants, distributeurs et plateformes
- Outillage industriel : outils coupants, pneumatique ou électrique
Outillage industriel et matériel industriel : la différence qui structure les achats
L'outillage industriel regroupe les outils, au sens large, qui agissent directement sur la pièce ou sur la machine : une fraise, une plaquette de tournage, un mandrin, un étau, une clé dynamométrique. Le matériel industriel désigne l'équipement qui reçoit ou met en mouvement ces outils : centre d'usinage, presse, compresseur, pont roulant, et toutes les machines-outils comme les tours et les fraiseuses. La frontière n'a rien d'académique : dans la plupart des entreprises, le matériel s'amortit comme une immobilisation sur plusieurs années, alors que l'outillage s'achète en consommable ou en petit équipement, renouvelé au rythme de l'usure.
Cette distinction change la manière d'acheter. Un équipement industriel se choisit une fois, après un cahier des charges, des visites et souvent un essai sur pièce. Un outil de coupe se commande par dizaines, se teste en production et se remplace dès qu'un produit concurrent tient mieux. Les fournisseurs l'ont compris : les catalogues de fournitures industrielles séparent presque toujours « machines » et « outillage professionnel », et les distributeurs proposent des contrats de réapprovisionnement pour le second, rarement pour le premier.
| Critère | Matériel industriel | Outillage industriel |
|---|---|---|
| Exemples | Tour CNC, presse, compresseur | Fraise, plaquette, étau, micromètre |
| Durée d'usage | Plusieurs années | De quelques heures (arête de coupe) à quelques années (montage) |
| Décision d'achat | Investissement, cahier des charges | Essai en production, réapprovisionnement |
| Qui décide | Direction, méthodes | Méthodes, chef d'atelier, magasin |
Les outils de production : coupe, porte-outils et montages
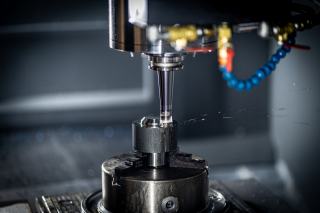
Les outils de production forment la part de l'outillage industriel la plus consommée dans un atelier d'usinage. Les plaquettes en carbure revêtu en sont le cœur : un substrat en carbure de tungstène recouvert par dépôt CVD (couches TiCN, Al2O3, TiN) ou PVD (TiAlN). La norme ISO 513 classe les nuances par matière usinée : P pour les aciers, M pour les inox, K pour les fontes, N pour l'aluminium et les non-ferreux, S pour les superalliages, H pour les matières trempées. Une nuance mal choisie s'use vite ou casse : c'est le premier réglage à vérifier quand une arête ne tient pas.
Les porte-outils assurent la liaison entre la broche et l'outil. Les interfaces HSK-A63 et ISO 40 (SK 40, BT 40) dominent sur les centres d'usinage de taille moyenne ; les mandrins hydrauliques et frettés garantissent un faux-rond faible pour les fraises en carbure monobloc et les alésoirs, les pinces ER restent l'option polyvalente. Un faux-rond élevé fait vibrer la fraise et use une seule dent : les symptômes et les remèdes du broutage et des vibrations en usinage commencent souvent là.
Les montages complètent la chaîne : étaux à mâchoires douces, mandrins de tour, lunettes pour les pièces longues, plateaux diviseurs, montages dédiés pour les séries. Un montage bien conçu raccourcit le bridage, rend le positionnement répétable et supprime le traçage ; il coûte en revanche du temps de bureau des méthodes, qui ne se justifie que si la série est assez longue.
Outillage de mesure : contrôler la pièce et l'outil
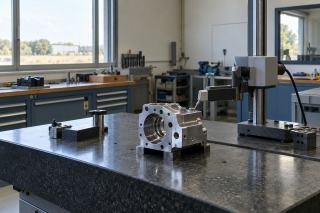
L'outillage de mesure couvre deux usages distincts dans une production industrielle. Le premier contrôle la pièce : pied à coulisse, micromètre, comparateur, calibres tampons et bagues, rugosimètre, machine à mesurer tridimensionnelle. Le second contrôle l'outil avant qu'il touche la pièce : le presetteur mesure hors machine la longueur et le rayon de chaque outil monté sur son porte-outil, et transmet ces valeurs à la commande numérique. La machine ne s'arrête plus pour des tentatives de réglage et le premier passage ne risque pas la collision.
Un instrument de mesure n'a de valeur que s'il est raccordé : étalonnage périodique, incertitude connue, traçabilité vers un étalon. Les principes de la métrologie industrielle et de l'étalonnage s'appliquent aussi bien au micromètre de l'opérateur qu'au presetteur de l'atelier ; un instrument non vérifié donne une cote fausse avec la même assurance qu'une cote juste.
Outils de maintenance industrielle et outillage pneumatique
Les outils de maintenance industrielle servent à démonter, régler et réparer le matériel plutôt qu'à fabriquer la pièce. On y trouve l'outillage à main (clés plates et à pipe, clés dynamométriques, extracteurs de roulements, outils de serrage), l'électroportatif (perceuses, visseuses, meuleuses sur batterie) et les outils de diagnostic (caméra thermique, analyseur de vibrations, contrôle des courroies). Les équipes qui appliquent un plan de maintenance préventive et conditionnelle dimensionnent leur caisse à outils d'après les interventions planifiées, pas d'après un inventaire théorique.
L'outillage pneumatique fonctionne avec de l'air comprimé : le flux d'air entraîne un moteur à palettes ou un mécanisme de frappe, ce qui donne des outils légers, robustes, sans risque électrique en atmosphère humide. Clés à chocs, meuleuses droites, perceuses et riveteuses pneumatiques équipent les lignes d'assemblage et les ateliers de maintenance. Leur rendement dépend du réseau : pression stable au point d'utilisation, traitement d'air (filtre, régulateur, lubrificateur), débit suffisant du compresseur d'air de l'usine. Un réseau sous-dimensionné fait chuter le couple des clés à chocs bien avant l'usure de la clé.
Sécurité, qualité et productivité : l'effet de l'outillage sur la ligne
La sécurité au poste dépend directement de l'outillage industriel mis à disposition. Une clé dynamométrique étalonnée évite le serrage approximatif d'un boulon de sécurité ; un dispositif de bridage adapté empêche la pièce de se dégager en cours d'usinage ; un carter et un protecteur de meule conformes réduisent le risque de projection. Le Code du travail impose à l'employeur de fournir des équipements de travail adaptés et maintenus en état de conformité (articles R4321-1 et suivants) : la fonction de l'outillage n'est donc pas seulement technique, elle engage la responsabilité de la société.
La qualité suit la même logique. Une arête usée dégrade l'état de surface et la cote avant de casser ; un montage qui se déforme sous l'effort produit des pièces hors tolérance sans signe visible. La productivité, enfin, se mesure au temps de cycle mais aussi aux arrêts évités : changement d'arête rapide, préréglage hors machine, outillage rangé par fonction près du poste. Dans le secteur de la mécanique, ces trois effets se cumulent : un dispositif fiable protège l'opérateur, tient la qualité et fait gagner du temps.
Au-delà du métal : bois, matériaux composites et travaux de chantier
L'outillage industriel ne se limite pas à l'usinage des aciers. Le travail du bois en menuiserie industrielle utilise scies circulaires, toupies et fraises à plaquettes réversibles ; les matériaux composites et les plastiques techniques exigent des géométries d'arête vives et des revêtements diamant pour limiter le délaminage. Les matériaux abrasifs, comme la fonte ou certains alliages chargés, usent les outils plus vite que leur dureté ne le laisse prévoir.
Les travaux du bâtiment et des travaux publics consomment aussi un outillage professionnel lourd : perforateurs, carotteuses, découpeuses, outillage de levage. Les catalogues séparent alors l'outillage « industrie » de l'outillage « bâtiment », mais les deux partagent une partie des fournisseurs et des fournitures. La recherche de matériaux nouveaux, pour l'aéronautique ou l'énergie, pousse enfin les fabricants à développer des nuances et des revêtements dédiés, testés d'abord en laboratoire puis chez des clients pilotes.
Comment choisir des outils industriels ?
Choisir des outils industriels revient à partir de la pièce et non du catalogue. Quatre questions suffisent à cadrer la plupart des achats :
- Quelle matière et quel état ? Acier recuit ou trempé, inox, aluminium, fonte : la matière fixe la nuance de coupe, le revêtement et la géométrie.
- Quelle machine ? Interface de broche, puissance, rigidité, arrosage disponible : un outil haut de gamme sur une machine fatiguée ne donne pas son rendement.
- Quelle série ? Une pièce unique se fait avec des outils standards ; une série longue justifie un outil spécial ou un montage dédié.
- Quel coût par pièce ? Le prix d'achat d'un outil compte moins que sa durée de vie, le temps de changement et les rebuts qu'il évite.
Les fabricants publient des conditions de coupe de départ pour chaque produit ; elles se valident ensuite en production, sur la machine réelle. Pour un atelier qui s'équipe en machines d'occasion, la compatibilité des cônes et des porte-outils existants se vérifie avant l'achat.
Gérer un parc d'outils : l'angle que les catalogues oublient
La gestion du parc d'outils pèse souvent autant que le choix de chaque outil dans la performance d'une entreprise industrielle. Un atelier de taille moyenne compte des centaines de références, réparties entre les machines, le magasin et les tiroirs des opérateurs. Sans règle, les mêmes outils sont commandés deux fois, d'autres manquent au moment du lancement et la production attend.
Les pratiques qui fonctionnent sont connues et peu coûteuses :
- Une nomenclature d'outils par gamme : chaque programme liste les outils et les porte-outils qu'il appelle, ce qui permet de préparer le chariot avant le lancement.
- Un stock mini par référence, réapprovisionné par le magasin ou par un distributeur sous contrat, plutôt que des commandes en urgence.
- La traçabilité de l'usure : noter la durée de vie réelle d'une arête permet de comparer deux produits sur des faits, et de changer l'outil avant la casse.
- Un rangement par groupe de fonction (armoires de distribution, chariots par machine), qui évite de chercher un accessoire en pleine production et donne un avantage mesurable en temps de changement de série.
- Le réaffûtage des forets et fraises en carbure monobloc, qui prolonge leur usage lorsque l'outil est conçu pour cela.
Fournisseurs d'outillage industriel : fabricants, distributeurs et plateformes
Les fournisseurs d'outillage industriel se répartissent en trois familles. Les fabricants conçoivent et produisent les outils ; ils vendent en direct aux grands comptes et assurent l'assistance technique sur site. Les distributeurs d'outillage et de fournitures industrielles regroupent plusieurs marques, tiennent un stock local et livrent les petites entreprises. Les plateformes de vente en ligne d'outillage professionnel couvrent un catalogue très large, avec des fiches produit détaillées mais un conseil plus limité.
Le bon fournisseur dépend moins de son catalogue que de trois services : la disponibilité des références courantes, la capacité à envoyer un technicien pour un essai, et la reprise ou le réaffûtage des outils usés. Une entreprise de l'industrie mécanique a intérêt à travailler avec un distributeur principal pour les consommables et à garder un contact direct chez le fabricant pour les outils spéciaux.
La quincaillerie industrielle complète l'offre : vis, boulons, écrous, rondelles, goupilles et chevilles. Ce commerce de gros, que la nomenclature d'activités classe comme commerce interentreprises de quincaillerie et de fournitures, sert à la fois l'industrie et le bâtiment ; une société de distribution y combine souvent quincaillerie, outillage à main et produits d'entretien. Un article de quincaillerie se référence par sa norme (ISO, DIN) et sa classe de qualité, jamais par une simple description. Lors de la reprise d'une machine, les acheteurs ajoutent à cette liste les porte-outils compatibles, à vérifier parmi les contrôles d'une fraiseuse CNC d'occasion.
Outillage industriel : outils coupants, pneumatique ou électrique
Quels sont les types d'outils utilisés dans l'industrie ?
Les types d'outils utilisés dans l'industrie se rangent en outils de production (coupe, porte-outils, montages), outils de contrôle (instruments de mesure, presetteur) et outils de maintenance (outillage à main, électroportatif, pneumatique, diagnostic).
Un outil coupant est-il du matériel ou de l'outillage ?
Un outil coupant relève de l'outillage : il s'use au contact de la pièce et se remplace régulièrement, alors que la machine qui le porte relève du matériel industriel et s'amortit sur plusieurs années.
Pourquoi utiliser des outils pneumatiques plutôt qu'électriques ?
Les outils pneumatiques sont plus légers à puissance égale, supportent les cadences élevées et ne présentent pas de risque électrique en milieu humide ; ils exigent en contrepartie un réseau d'air comprimé bien dimensionné et un traitement d'air.