Dans l'industrie, la chaudronnerie tuyauterie réunit deux métiers du métal : la chaudronnerie industrielle façonne des pièces en acier ou en inox (cuves, réservoirs, structures mécano-soudées), la tuyauterie industrielle relie ces pièces par des réseaux de tubes qui transportent les fluides de chaque secteur.
Chaudronnerie et tuyauterie en quatre repères
- Pour l'industrie, la chaudronnerie produit le volume en acier (cuve, virole, capot, charpente), la tuyauterie industrielle relie les volumes entre eux.
- Une entreprise de chaudronnerie tuyauterie assure la conception, la fabrication des pièces, la soudure, l'installation sur site et la maintenance industrielle.
- Les travaux sous pression suivent en France la directive 2014/68/UE et les normes EN 13445 et EN 13480.
- Le métier de chaudronnier tuyauteur se forme du CAP au BTS, souvent en apprentissage.
Qu'est-ce que la chaudronnerie industrielle ?
La chaudronnerie industrielle est la fabrication d'ouvrages métalliques à partir de tôles, de profilés et de tubes, mis en forme puis assemblés, le plus souvent par soudure. Le chaudronnier part d'un plan, trace ou programme les développés, découpe le métal, le plie ou le roule, puis assemble les éléments jusqu'à obtenir une pièce finie : réservoir de stockage, cuve de process, échangeur de chaleur, trémie, gaine de ventilation, capotage de machine ou ossature de structure.
Le domaine couvre une grande variété de tailles. Un atelier de tôlerie chaudronnerie réalise des pièces de quelques kilos en série, tandis qu'une entreprise spécialisée dans la grande dimension fabrique des viroles de plusieurs mètres de diamètre, transportées ensuite par convoi exceptionnel jusqu'au site du client. Entre les deux, la majorité des travaux de chaudronnerie concerne des équipements unitaires ou en petite série, dessinés pour un besoin précis.
Le mot vient du chaudron, l'ustensile de cuivre martelé, mais le métier actuel tient davantage de la mécanique générale que de l'artisanat : commande numérique, découpe laser, conception assistée par ordinateur et contrôle dimensionnel font partie du travail quotidien. La fabrication de machines et de bâtis mécano-soudés relève aussi de la chaudronnerie industrielle, ce qui en fait un fournisseur de presque tous les secteurs : agroalimentaire, chimie, énergie, pharmacie, traitement de l'eau, ferroviaire ou naval.
La chaudronnerie se distingue de la métallerie, qui travaille surtout pour le bâtiment (garde-corps, escaliers, menuiseries métalliques), et de l'usinage, qui enlève de la matière sur une machine-outil pour atteindre une précision au centième. Un bâti mécano-soudé passe souvent par les deux : la chaudronnerie l'assemble, l'usinage reprend ensuite les portées et les alésages. Dans l'industrie lourde comme dans l'industrie agroalimentaire, ce partage des tâches entre ateliers est la règle.
La tuyauterie industrielle, des réseaux pour transporter les fluides
La tuyauterie industrielle est l'ensemble des tubes, coudes, tés, brides, vannes et supports qui transportent un fluide d'un équipement à un autre dans une usine : vapeur, eau glacée, air comprimé, gaz, hydrocarbures, produits chimiques ou liquides alimentaires. Le tuyauteur lit un isométrique, découpe et chanfreine les tubes, prépare les assemblages, soude ou fait souder, puis installe la ligne sur ses supports.
Une ligne de tuyauterie se conçoit à partir de trois données : le fluide transporté, sa pression et sa température. Ces trois paramètres fixent le matériau, l'épaisseur du tube, la classe des brides et le type de soudure. Une ligne de vapeur haute pression en acier P265GH n'a rien de commun avec une ligne d'eau purifiée en inox 316L poli, même si les deux sont posées par la même équipe. L'industrie chimique, l'industrie pharmaceutique et l'industrie de l'énergie n'imposent d'ailleurs pas les mêmes exigences de propreté ni de traçabilité.
Une grande partie de l'activité de tuyauterie se déroule sur le site du client plutôt qu'en atelier. Les tronçons sont préfabriqués à l'atelier (on parle de « spools »), puis assemblés en place, ce qui limite les soudures réalisées en hauteur ou dans un local encombré. La tuyauterie industrielle est donc un métier d'installation autant que de fabrication, avec ses contraintes propres : consignation des installations voisines, permis de feu, travail en espace confiné et coordination avec les autres corps d'état.
Quelle différence entre chaudronnerie et tuyauterie ?
La différence entre chaudronnerie et tuyauterie tient d'abord à l'objet fabriqué : la chaudronnerie produit un volume fermé ou une structure, la tuyauterie produit un réseau linéaire qui relie ces volumes. Les deux métiers partagent les mêmes outils et la même culture du métal, ce qui explique que la plupart des entreprises proposent la chaudronnerie et la tuyauterie sous une seule enseigne.
| Critère | Chaudronnerie industrielle | Tuyauterie industrielle |
|---|---|---|
| Produit | Cuves, réservoirs, échangeurs, structures, capotages | Lignes de tubes, collecteurs, nourrices, raccordements |
| Matière de départ | Tôles et profilés | Tubes et accessoires normalisés |
| Lieu de travail principal | Atelier | Atelier de préfabrication puis site client |
| Document de référence | Plan d'ensemble et développés de tôlerie | Plan de cheminement et isométriques |
| Norme pour les ouvrages sous pression | EN 13445 (récipients non soumis à la flamme) | EN 13480 (tuyauteries industrielles métalliques) |
| Compétence dominante | Traçage, mise en forme, formage des tôles | Lecture d'isométrique, soudure de tubes, pose |
Dans un projet industriel, les deux spécialités se suivent : la chaudronnerie livre la cuve de mélange, la tuyauterie la raccorde à la pompe, à l'échangeur et à la station de nettoyage en place. Confier les deux lots à la même entreprise réduit les interfaces, puisque les piquages de la cuve sont dessinés en même temps que les lignes qui viennent s'y brancher.
Du plan à l'ouvrage : les étapes de fabrication en atelier
La fabrication d'un ouvrage de chaudronnerie tuyauterie suit une séquence assez stable d'une entreprise à l'autre : conception et calcul, approvisionnement de la matière, découpe, mise en forme, assemblage, contrôles, traitement de surface et expédition. Chaque étape laisse une trace dans le dossier de fabrication, ce qui permet de retrouver plus tard l'origine d'une tôle ou le soudeur d'un joint.
Conception, découpe et mise en forme
La conception commence au bureau d'études : modélisation 3D, calcul des épaisseurs selon la pression, mise en plan, extraction des développés et nomenclature des pièces à approvisionner. Le développement d'un fond ou d'une trémie se calcule désormais par logiciel, là où le traceur de l'industrie d'autrefois le reportait à la main sur la tôle. Les tôles sont ensuite découpées au laser fibre, au plasma ou au jet d'eau selon l'épaisseur et la nuance ; la découpe laser des tôles et des tubes donne des bords nets qui limitent la reprise avant soudure. La mise en forme se fait sur presse-plieuse à commande numérique pour les pliages, par roulage sur rouleuse à trois ou quatre galets pour les viroles cylindriques et coniques, et sur presse ou par repoussage pour les fonds bombés. Les tubes de tuyauterie sont débités à la scie ou au laser 3D, puis cintrés à froid ou à chaud selon le rayon et le matériau ; un cintrage bien réglé évite l'ovalisation et le plissement intérieur du tube.
Assemblage et procédés de soudage
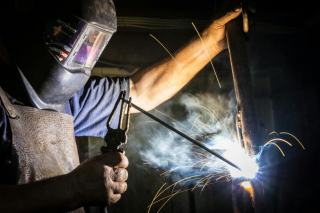
L'assemblage des pièces passe presque toujours par la soudure, choisie selon la matière, l'épaisseur et la position. Le soudage TIG sert aux passes de racine sur inox et alliages, et aux tubes de faible épaisseur où l'aspect intérieur compte. Le soudage MIG MAG est le procédé de production sur les aciers de construction et pour le remplissage des joints épais. Le soudage orbital automatise la soudure bout à bout des tubes inox en pharmacie et en agroalimentaire, avec une régularité difficile à obtenir à la main. L'arc submergé convient aux soudures longitudinales et circulaires des viroles épaisses. La soudure laser, plus récente, gagne les ateliers de tôlerie fine pour sa faible déformation. Chaque procédé de soudage est encadré par une procédure qualifiée, détaillée sur notre page consacrée à la soudure industrielle et à ses procédés.
Matériaux de chaudronnerie : acier, inox, aluminium et plastique
Les matériaux de chaudronnerie se choisissent d'après le fluide, la température, la pression et l'environnement de l'équipement. L'acier au carbone (S235, S355 pour les structures, P265GH ou P355GH pour les appareils sous pression) reste le plus employé pour sa soudabilité et sa disponibilité. L'acier inoxydable couvre les besoins de résistance à la corrosion : le 304L pour l'agroalimentaire courant, le 316L dès que des chlorures ou des acides sont en jeu, les duplex pour les milieux plus agressifs et l'eau de mer.
L'aluminium (série 5000 notamment) sert aux ouvrages légers et aux applications cryogéniques, le cuivre et ses alliages aux échangeurs. La chaudronnerie plastique forme une branche à part : cuves, gaines et tuyauteries en polypropylène, en PVDF ou en polyéthylène, soudées par extrusion ou par plaque chauffante, pour les produits chimiques qui attaqueraient le métal. Les fiches techniques des nuances et leur comportement mécanique sont regroupés dans la page sur les matériaux industriels pour la mécanique.
Le traitement de surface termine le travail sur le métal. Sur l'acier inox, le décapage et le passivage restaurent la couche protectrice abîmée par la soudure ; le polissage abaisse la rugosité intérieure des équipements en contact avec un produit alimentaire ou pharmaceutique. Sur l'acier au carbone, le grenaillage précède la peinture ou la galvanisation. Un traitement thermique de détensionnement est parfois exigé après soudage sur les fortes épaisseurs, pour relâcher les contraintes résiduelles.
Normes, contrôles et épreuves avant la mise en service
Les ouvrages de chaudronnerie et de tuyauterie qui contiennent un fluide sous pression relèvent en Europe de la directive 2014/68/UE sur les équipements sous pression. Les normes harmonisées EN 13445 pour les récipients et EN 13480 pour les tuyauteries industrielles métalliques donnent les règles de calcul, de fabrication et d'inspection. Les codes CODAP (récipients) et CODETI (tuyauteries), publiés en France, restent largement utilisés par les donneurs d'ordre.
Le contrôle des soudures combine plusieurs méthodes : examen visuel, ressuage ou magnétoscopie pour les défauts de surface, radiographie ou ultrasons pour les défauts internes. La proportion de joints contrôlés dépend de la catégorie de l'équipement et du coefficient de joint retenu au calcul. L'épreuve hydraulique finale vérifie la résistance et l'étanchéité de l'ensemble : pour un équipement sous pression, la directive fixe une pression d'essai au moins égale à la plus élevée de deux valeurs, 1,25 fois la charge maximale en service corrigée de la température, ou 1,43 fois la pression maximale admissible.
Côté entreprise, la certification ISO 9001 encadre l'organisation générale, la norme ISO 3834 précise les exigences de qualité propres au soudage, les procédures sont qualifiées selon l'EN ISO 15614 et les soudeurs selon l'EN ISO 9606. Ces références figurent dans la plupart des cahiers des charges ; on les retrouve, avec d'autres méthodes de vérification, dans la page sur le contrôle qualité en mécanique et les END.
Installation de chaudronnerie sur site et maintenance des réseaux
L'installation de chaudronnerie et de tuyauterie sur site commence bien avant l'arrivée des équipements : relevé de l'existant, vérification des cotes de raccordement, plan de levage, préparation des supports et des massifs. Les cuves sont posées à la grue ou glissées sur patins, puis calées et ancrées ; les tronçons de tuyauterie préfabriqués sont présentés, ajustés et soudés en place. Le raccordement aux installations en service impose une coordination stricte avec l'exploitant, souvent pendant un arrêt technique programmé.
La maintenance industrielle des ouvrages chaudronnés porte sur la corrosion, l'usure par érosion, la fissuration des soudures et la dérive des supports. L'entretien de chaudronnerie comprend la mesure d'épaisseur par ultrasons, le remplacement de tronçons corrodés, la reprise de soudures, le changement de brides et de joints et la remise en peinture. Les équipements sous pression en service font l'objet d'inspections périodiques et de requalifications réglementaires, dont la périodicité dépend du type d'appareil et du fluide. Les méthodes d'organisation (préventif, conditionnel, correctif) sont décrites dans la page sur la maintenance industrielle et ses indicateurs.
Une entreprise de tuyauterie industrielle qui assure aussi la maintenance connaît mieux les réseaux qu'elle a posés, ce qui raccourcit les interventions d'urgence. Beaucoup de sites industriels confient ainsi un contrat cadre à un même prestataire pour les travaux neufs et le dépannage.
Comment choisir une entreprise de chaudronnerie tuyauterie industrielle ?
Choisir une société de chaudronnerie tuyauterie industrielle revient à vérifier qu'elle maîtrise le type d'ouvrage, le matériau et le niveau réglementaire du projet. Aucun classement officiel des meilleures entreprises de tuyauterie n'existe en France : la comparaison se fait sur des critères vérifiables, demandés dans la consultation.
- Références dans le secteur : un atelier habitué à l'agroalimentaire maîtrise l'inox poli et l'hygiène, un autre spécialisé dans la pétrochimie maîtrise les aciers alliés et les fortes épaisseurs.
- Qualifications de soudage : liste des procédures qualifiées (QMOS) et des soudeurs certifiés pour les procédés et les matériaux du projet.
- Capacité de l'atelier : capacité de levage, longueur de la rouleuse, épaisseur maximale de pliage, surface couverte pour la grande dimension.
- Bureau d'études intégré : capacité à calculer selon EN 13445 ou EN 13480 et à produire le dossier technique exigé par la directive.
- Équipes de pose : habilitations, expérience des arrêts techniques, disponibilité pour la maintenance après la mise en service.
Une visite d'atelier en dit souvent plus qu'une plaquette : rangement de la matière, traçabilité des tôles, séparation des zones inox et acier noir pour éviter la contamination ferreuse. Ce dernier point est décisif pour la tenue en corrosion des cuves inox destinées à l'industrie alimentaire.
Métier de chaudronnier et de tuyauteur : formation et apprentissage
Le métier de chaudronnier consiste à lire un plan, tracer, découper, mettre en forme et assembler des pièces de métal ; le métier de tuyauteur consiste à fabriquer et installer des réseaux de tubes. Le chaudronnier tuyauteur industriel cumule les deux compétences, profil recherché par les entreprises de maintenance et de travaux neufs.
La formation en chaudronnerie se fait à plusieurs niveaux. Le CAP Réalisations industrielles en chaudronnerie ou soudage forme les opérateurs. Le bac pro Technicien en chaudronnerie industrielle prépare en trois ans au poste de technicien d'atelier, capable de préparer une fabrication et d'organiser un poste. Le BTS Conception et réalisation en chaudronnerie industrielle (CRCI) conduit vers le bureau d'études, la méthode ou l'encadrement. Le titre professionnel de tuyauteur industriel, délivré par le ministère du Travail, permet une reconversion d'adulte. L'apprentissage en chaudronnerie est très répandu, car le geste se transmet en atelier ; le panorama des parcours de la mécanique figure dans la page quelle formation en mécanique industrielle choisir.
Le technicien en chaudronnerie évolue ensuite vers le chef d'équipe, le préparateur méthodes, l'inspecteur soudage ou le chargé d'affaires. Les qualifications de soudeur, renouvelées périodiquement, restent un atout tout au long de la carrière, dans l'industrie comme dans les entreprises de maintenance.
Avant un chantier de tuyauterie industrielle : quatre réponses
Une même entreprise peut-elle assurer la chaudronnerie et la tuyauterie ?
Une même entreprise peut assurer la chaudronnerie et la tuyauterie, et c'est le cas le plus courant. Les deux métiers partagent l'atelier, les soudeurs et les matériaux ; confier les deux lots à un seul prestataire réduit les interfaces entre cuves et lignes.
Quelles normes s'appliquent à une tuyauterie sous pression ?
Une tuyauterie sous pression relève de la directive 2014/68/UE et se calcule selon la norme EN 13480, ou selon le code CODETI. Les récipients raccordés suivent l'EN 13445 ou le CODAP.
Quel matériau choisir pour une tuyauterie alimentaire ?
Une tuyauterie alimentaire se réalise en général en acier inoxydable 304L ou 316L, soudée en TIG ou en orbital, puis décapée et passivée. Le 316L est préféré dès que le produit ou le nettoyage contient des chlorures.
Comment devenir chaudronnier tuyauteur ?
Devenir chaudronnier tuyauteur passe par un CAP, un bac pro Technicien en chaudronnerie industrielle ou un BTS CRCI, souvent en apprentissage. Les adultes en reconversion peuvent viser le titre professionnel de tuyauteur industriel.